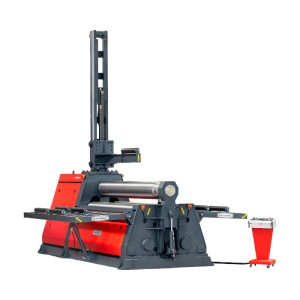
Akyapak AHS 4-hengeres lemezhengerítő gép
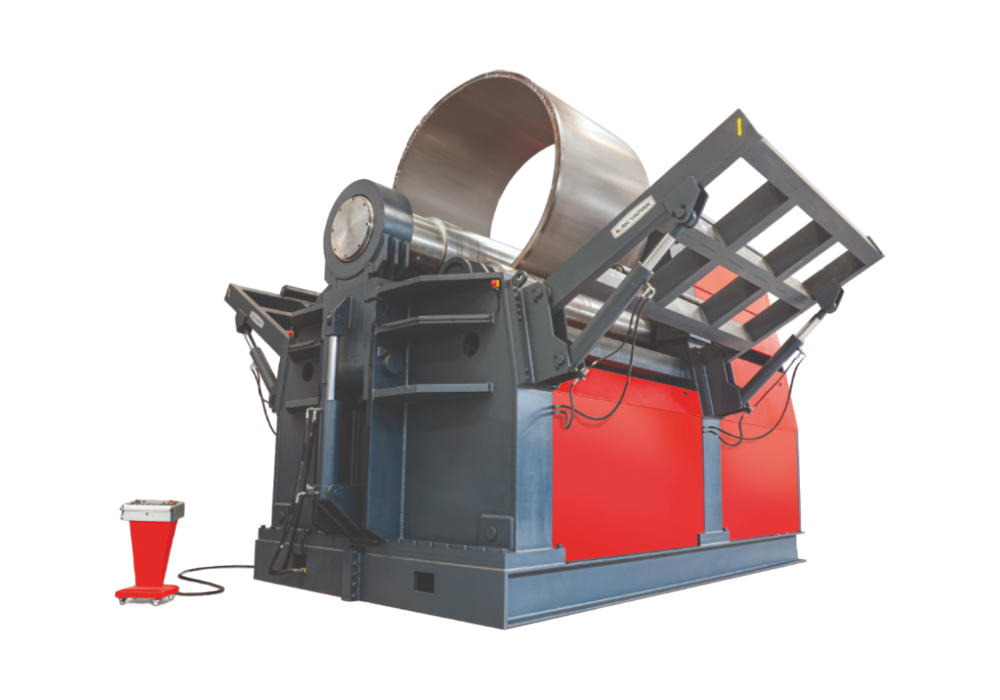
Miért válassza az AHS sorozatot?
Az Akyapak AHS szériás hengerítőgépek négygörgős kialakításukkal precíz fémformázást biztosítanak. Szabvány típusaik 6100 mm hosszú, 8-45 mm vastag lemezeket kezelnek, míg egyedi gépeik akár 12 m széles és 200 mm vastag anyagokat is megmunkálhatnak.
Automatizált működésük minimalizálja a hibákat. Acél és alumínium hengerítésére egyaránt alkalmasak. Energiahatékony kialakításuk és ergonomikus kezelőfelületük növeli a termelékenységet. Gyors karbantartási lehetőségeik csökkentik az állásidőt.
Az AHS sorozat ideális választás nagy kapacitású, minőségi fémhengerítéshez.
Akyapak AHS négyhengeres hidraulikus lemezhengerítő gépek
Biztos lemezmegfogás, kétoldali előhajlítás és programozható hengerítés
Az AHS sorozat négyhengeres felépítése egyetlen gépen egyesíti a lemez beállítását, megfogását, a lemezvégek előhajlítását és a palást hengerítését. A felső henger alatt elhelyezkedő alsó szorítóhenger rögzíti a lemezt az alakítás során, az oldalhengerek hidraulikus állításával pedig kialakítható a kívánt görbület. A lemez közrefogása mérsékli a megcsúszás veszélyét, és segít megőrizni a munkadarab beállított helyzetét.
A gépcsalád tartálypalástok, hengeres burkolatok, kúpos átmenetek, félpalástok és más ívelt lemezelemek készítéséhez kínál megoldást. A megfelelő modell és felszereltség a lemez méreteihez, anyagminőségéhez, a kívánt palástgeometriához és a termelési feladathoz választható ki.
Akyapak – lemezalakítási tapasztalat 1962 óta
Az 1962-ben alapított, törökországi Akyapak több mint hat évtizedes tapasztalattal fejleszt fémalakító és fémmegmunkáló gépeket. Kínálatában lemez- és profilhengerítők, csőhajlító gépek, acélszerkezet-megmunkáló berendezések, szerszámgépek és hegesztésautomatizálási megoldások szerepelnek. Berendezései több mint 120 országban működnek; nemzetközi értékesítési és szervizhálózata helyszíni és távdiagnosztikai támogatással, oktatással, valamint alkatrészellátással segíti az üzemeltetőket.
Az AHS sorozatban ez a lemezalakítási tapasztalat egységes géprendszerként jelenik meg: a mechanikai szerkezetet, a hidraulikus hajtást, a hengerállítást, a vezérlést és a választható munkadarab-megtámasztást egymáshoz illesztették. A széles szabványos választék mellett egyedi munkaszélességű és speciális feladatra méretezett kivitelek is elérhetők műszaki egyeztetés alapján.
Négyhengeres rendszer biztos lemezmegfogással
Külön hengerpár a lemez továbbítására és oldalhengerek az alakításra
A felső és az alsó henger a lemezt közrefogva biztosítja az anyag továbbításához szükséges tapadást. Mindkét henger hidromotoros, bolygóműves hajtást kap, így az alakításhoz szükséges nyomaték a megfogott lemezre adódik át. A két oldalhenger szabadon forgó alakítóhengerként működik; hidraulikusan állítható helyzetük határozza meg az előhajlítás és a hengerítés geometriáját.
A lemezmegfogás és az alakítás feladatának elkülönítése megkönnyíti a folyamat szabályozását. A kezelő az alsó hengerrel fenntarthatja a szükséges szorítást, miközben az oldalhengerekkel beállítja az aktuális alakítási helyzetet. Ez különösen előnyös a lemezvégek megmunkálásakor és a visszatérő gyártási feladatoknál.
Lemezbeállítás és kétoldali előhajlítás
Kevesebb újrapozicionálás a palást kialakításához
A bevezetési iránnyal szemközti oldalhenger ütközőként használható a lemez beállításához. A lemezvég ehhez igazítva rendezhető a hengerek tengelyével párhuzamos helyzetbe, majd a felső és alsó henger közé szorítható. A pontos kiinduló helyzet csökkenti a ferde beadásból eredő hibák kockázatát.
Az AHS mindkét lemezvég előhajlítását lehetővé teszi a munkadarab kivétele nélkül. Az oldalhengerek megfelelő állításával csökkenthető a végeken visszamaradó egyenes szakasz, ami megkönnyíti a palást zárását és a lemezélek későbbi illesztését. A hajtás hidraulikus fékrendszere az előhajlítás során segíti a lemez helyzetének megtartását.
Megfelelő lemezvastagság, anyagminőség és palástátmérő esetén a teljes palást egyetlen hengerítési menetben is kialakítható. A nagyobb alakítási igényű munkadarabok több menetet igényelhetnek; az egymenetes és a többmenetes hengerítés kapacitását ezért a konkrét feladathoz kell ellenőrizni.
Lengőkaros hengermegvezetés
Köríves hengermozgás a hatékony előhajlításért
Az Akyapak AHS oldalhengerei lengőkaros mechanizmussal, köríves pályán mozognak a felső henger felé. A lineáris megvezetésnél alkalmazott egyenes vonalú elmozduláshoz képest ez eltérő megközelítési geometriát biztosít: az oldalhengerek helyzete és az alakítóerő hatásiránya a lengőkarok elfordulásával változik. A kialakítás kedvező erőkifejtést tesz lehetővé az előhajlítás során, és segíti a lemezvégeken visszamaradó egyenes szakasz csökkentését.
A lengőkaros rendszer kompakt gépfelépítést biztosít, miközben a hengerek elrendezése a kúpos palástok alakításához is kedvező. A megfelelő hengerhelyzetek beállításával a lemezvégek előhajlítása és a palást további hengerítése ugyanazon a gépen végezhető el. Az elérhető geometria minden esetben a munkadarab méreteihez és az adott gép kapacitásához igazodik.
A vezetőrendszer nem igényel hosszú, egymáson elcsúszó lineáris vezetőfelületeket. Ez mérsékli az ilyen felületek súrlódásából, kopásából és a lemezről leváló reve felhalmozódásából eredő karbantartási igényt. A megoldás a tartósan kiszámítható hengervezetést szolgálja, a gép előírt kenési és karbantartási feladatainak betartása mellett.
Nagy merevségű hegesztett gépszerkezet
Stabil erőfelvétel és pontos hengervezetés terhelés alatt
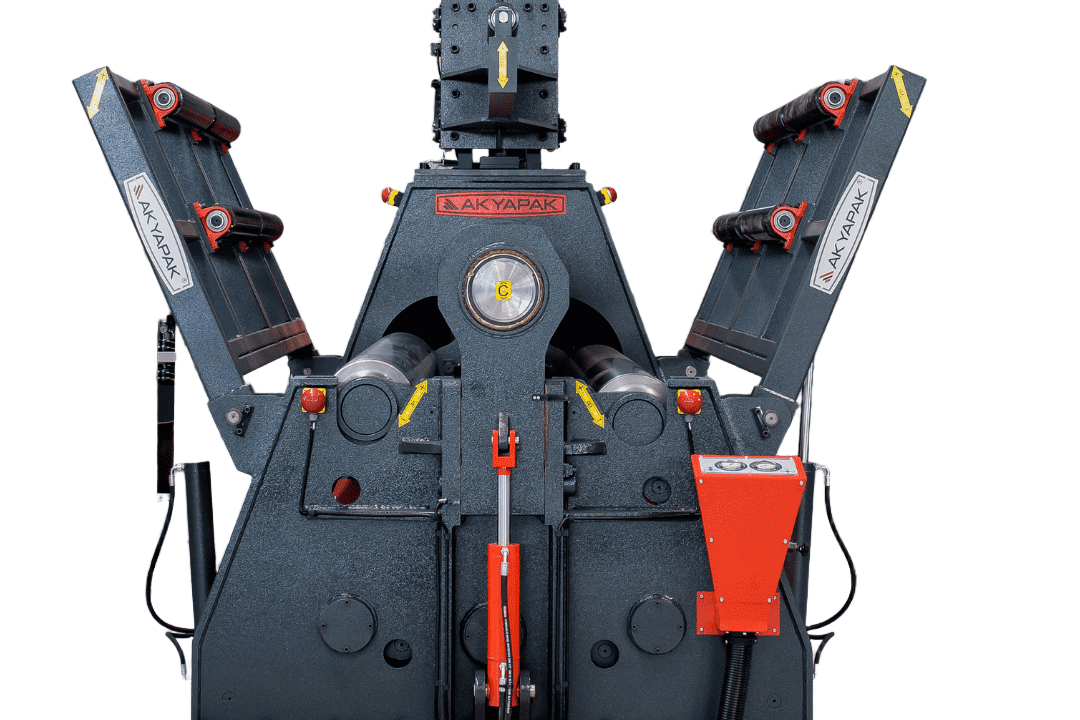
Az AHS gépvázának alapját St52 minőségű szerkezeti acélból készülő, hegesztett teherviselő szerkezet adja. Kialakítását végeselemes elemzéssel méretezik, hogy a hengerítés és az előhajlítás során fellépő erőket a gépállvány megfelelő merevséggel vegye fel. A szerkezeti merevség különösen fontos a hengerek egymáshoz viszonyított helyzetének megtartásához és a munkadarab egyenletes alakításához.
A lengőkarok csapkapcsolatai és azok megtámasztásai az alakítási terheléseket a gépállványra közvetítik. A megfelelően kialakított felfekvő és támasztófelületek elosztják a csapokra jutó terhelést, mérséklik a helyi igénybevételt, és segítenek megelőzni a csapfuratok deformációját. Ez a hengerállítás pontosságának és a mechanizmus tartósságának megőrzését támogatja.
A gépállvány, a hengermegvezetés és a csapágyazás összehangolt kialakítása egységes teherviselő rendszert alkot. Ennek feladata, hogy a hidraulikus munkahengerek által létrehozott alakítóerő stabil szerkezeten keresztül jusson a munkadarabra, és a gép ismétlődő üzemi terhelés mellett is megbízható alapot biztosítson a hengerítési műveletekhez.
Kúphengerítés
Kúpos palástok és átmeneti idomok készítése
Az alapfelszereltséghez tartozó kúphengerítő készülék és az oldalhengerek ferde állítása kúpos lemeztestek kialakítását is lehetővé teszi. A hengerhelyzetek a kezelőpultról állíthatók, így a gép a hengeres és kúpos munkadarabokhoz szükséges beállításokhoz egyaránt hozzáigazítható.
A kúphengerítésnél megengedett lemezvastagság kisebb a hengeres alakításhoz megadott kapacitásnál; a tényleges terhelhetőséget a kúpszög, a palástméretek és az anyagjellemzők alapján kell meghatározni.
Elektrohidraulikus alakhelyesbítés
Kalibrálás a kívánt palástalak eléréséhez
Az AHS elektrohidraulikus kalibrálási funkciója a hengerítés után fennmaradó alakeltérések korrigálását segíti. Ebben az üzemmódban az alsó szorítóhenger tehermentesíthető, így az alakhelyesbítés a felső henger és a két oldalhenger közreműködésével végezhető el.
A funkció lehetőséget ad a palást görbületének utólagos finomítására, ha az első hengerítési művelet után további korrekció szükséges. A megfelelő beállításokat a munkadarab tényleges alakja, az anyag visszarugózása és a kívánt végleges geometria alapján kell meghatározni.
Opcionális hengerlehajlás-kompenzáló rendszer
Egyenletesebb palástgeometria eltérő lemezvastagságoknál
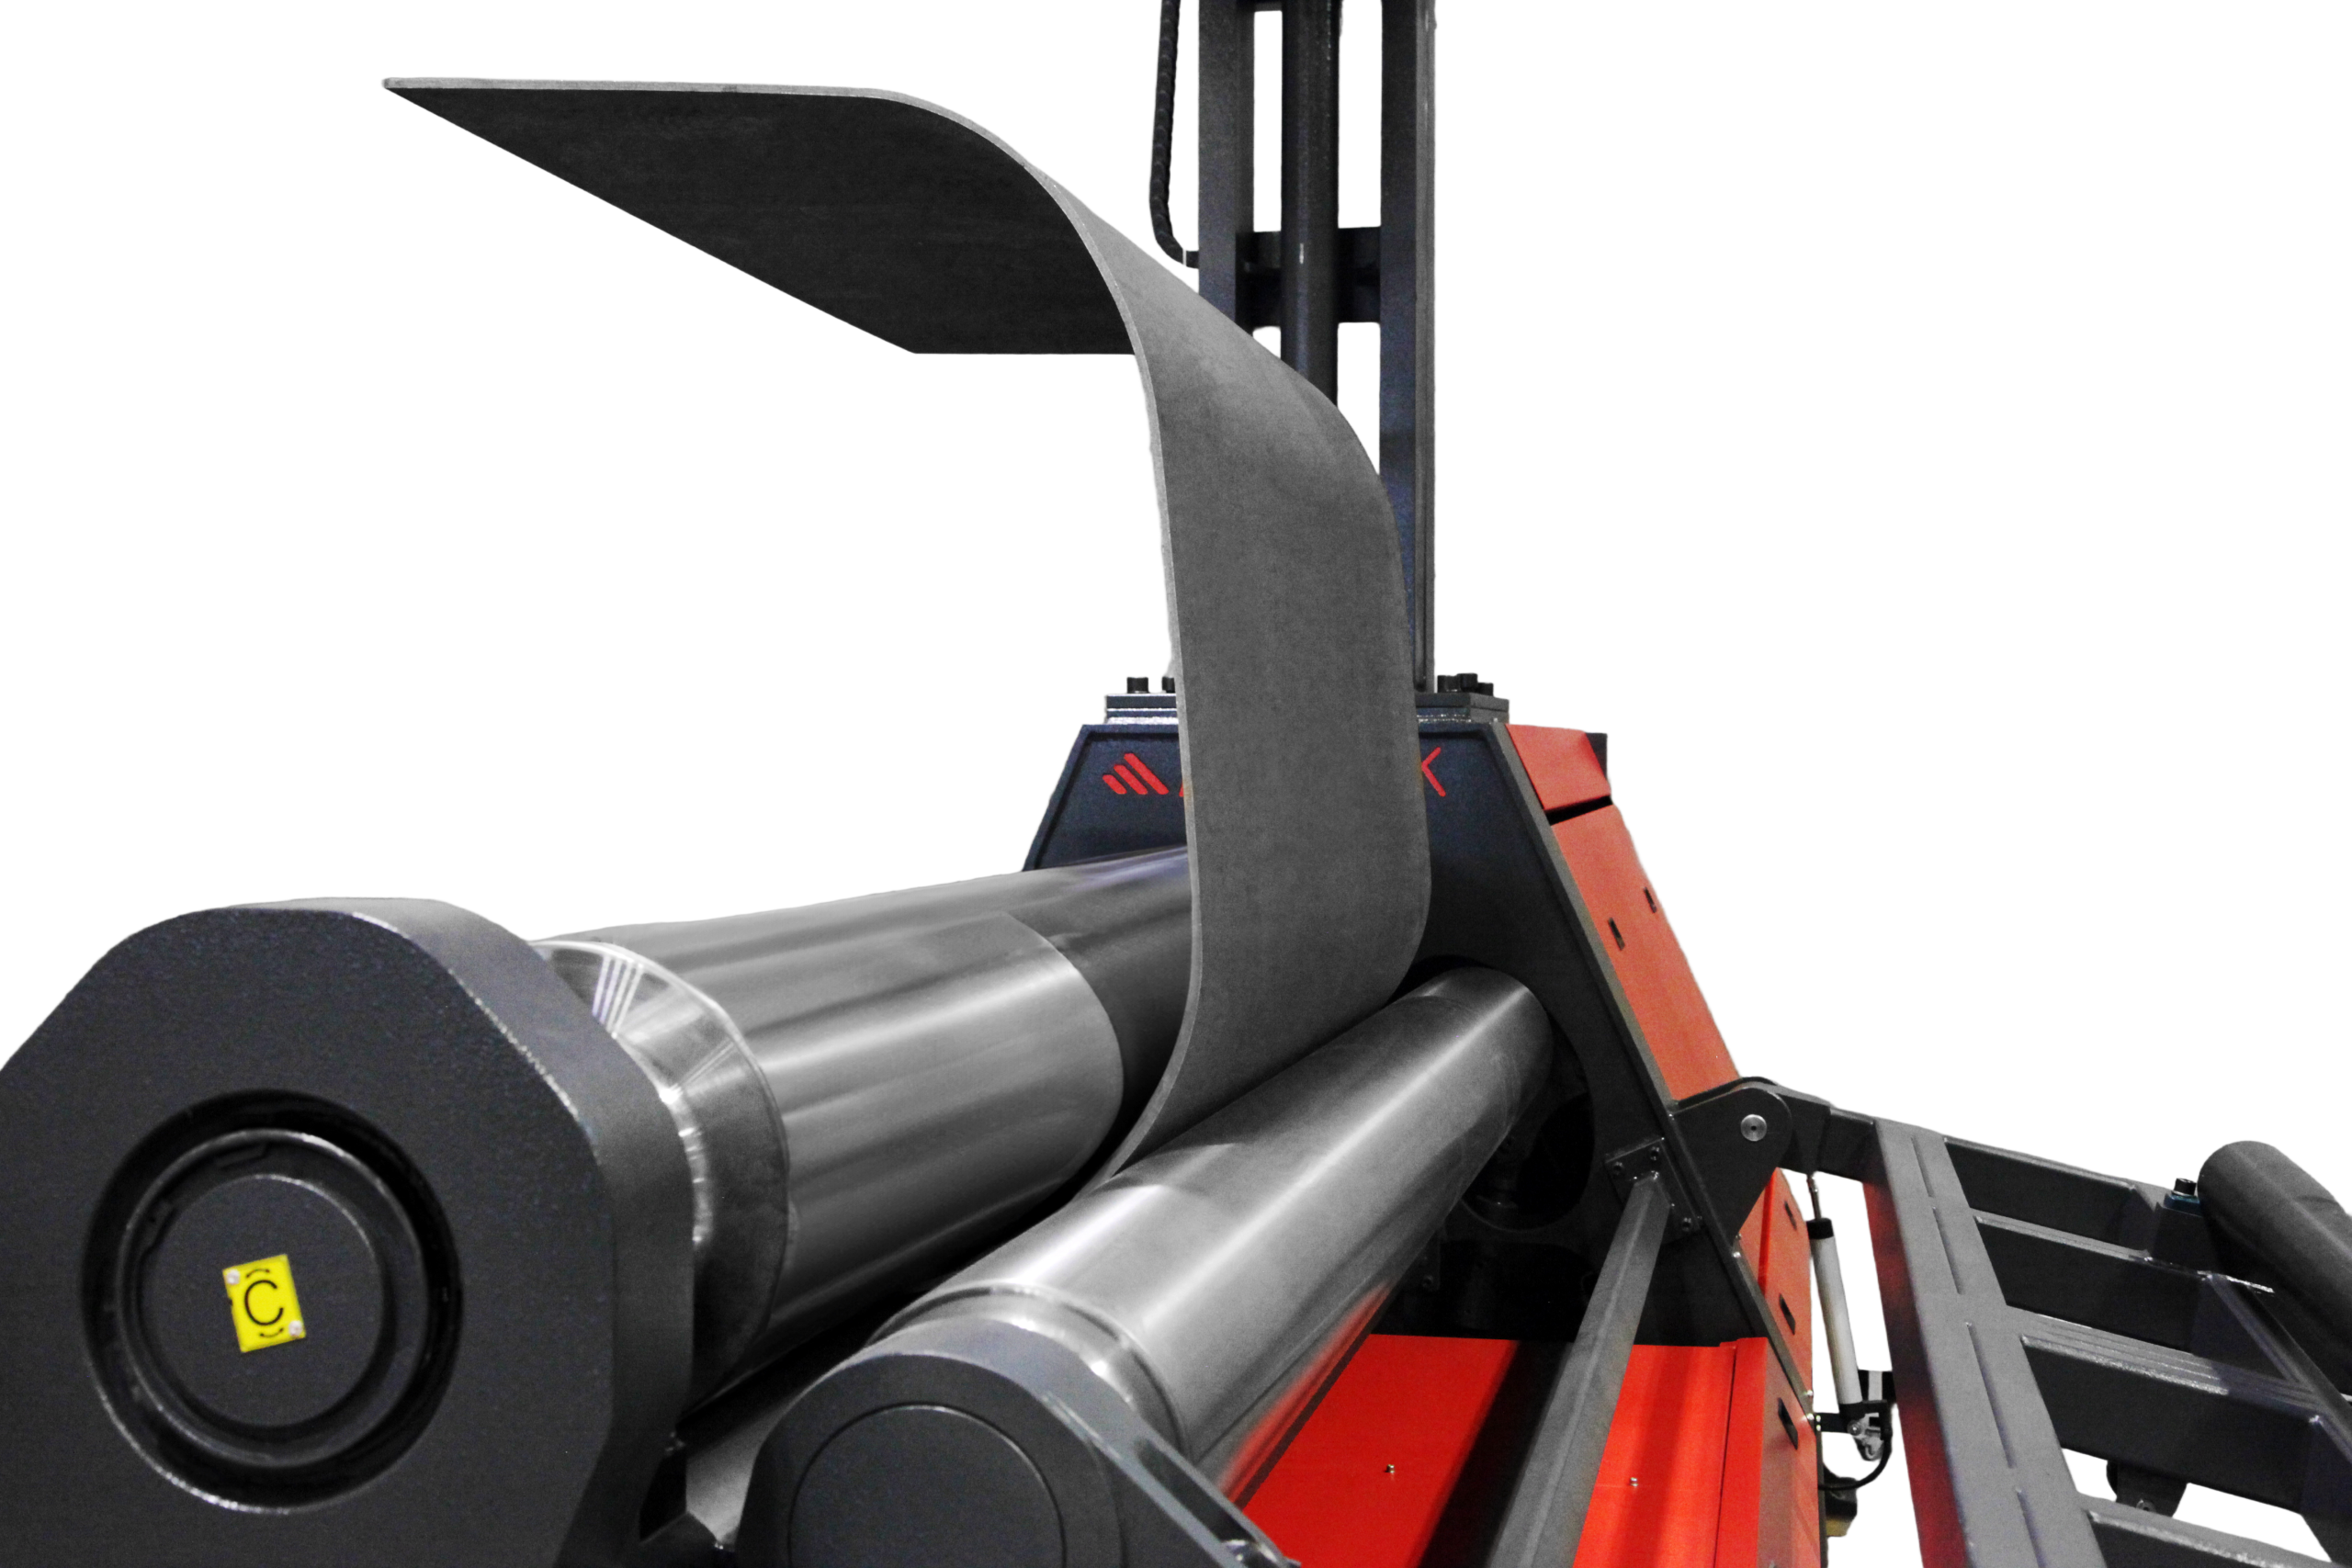
A hengerek az alakítóerő hatására rugalmasan lehajlanak. Ezt a névleges terhelési tartományhoz igazított bombírozás ellensúlyozza, azonban a tervezettől jelentősen eltérő lemezvastagság és terhelés mellett más mértékű kompenzációra lehet szükség. A nem megfelelő egyensúly a palást munkaszélesség menti alakeltérését, például hordós vagy homorú palástformát eredményezhet.
Az Akyapak opcionális lehajláskompenzáló rendszere e geometriai eltérések mérséklésére szolgál. Különösen akkor előnyös, ha ugyanazon a gépen a névleges kapacitásnál lényegesen vékonyabb lemezeket is rendszeresen hengerítenek. A kiegészítő szélesebb feladatkörben támogatja az egyenletes palástalak elérését; alkalmazhatóságát a választott modellhez és a feldolgozandó lemezválasztékhoz kell igazítani.
Szabályozható munkatempó
Lassú járat az előhajlításhoz, gyorsabb járat a hengerítéshez
A két választható sebességfokozat lehetővé teszi, hogy a kezelő az adott művelethez igazítsa a gép munkatempóját. A lassú járat a lemez pontos beállítását és az előhajlítást segíti, a gyorsabb járat pedig a folyamatos hengerítés idejét csökkentheti. Opcionálisan fokozatmentesen állítható hengerfordulatszám is választható.
Hidraulikus felső központi palásttámasz
A nagy átmérőjű palástok felső részének megtámasztása
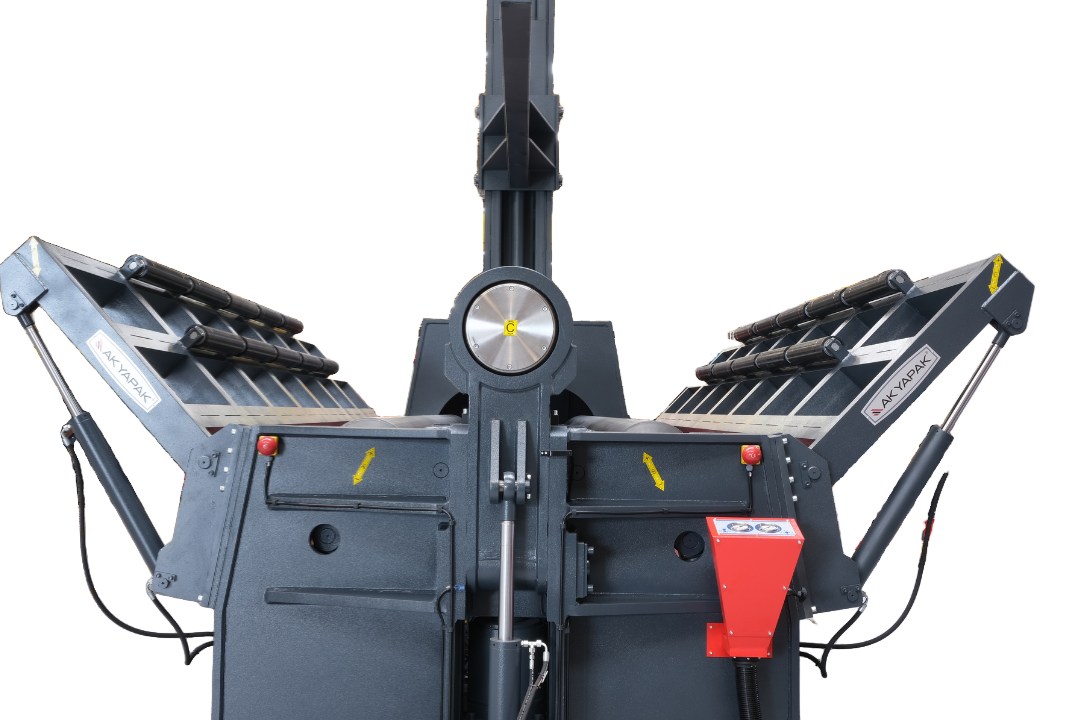
Nagy átmérőjű, vékony falú munkadarabok hengerítésekor a lemez saját tömege is befolyásolja a kialakuló alakot. A már meghengerített palást felső része megfelelő megtámasztás nélkül behajolhat, így eltérhet a kívánt körívtől. Az opcionális felső központi palásttámasz ezt a saját tömegből eredő alakváltozást mérsékli azáltal, hogy a munkadarabot felül, a hengerítési folyamatnak megfelelő helyzetben megtámasztja.
A hidraulikusan állítható támasz a munkadarab méretéhez és az alakítás aktuális szakaszához igazítható. A megfelelő megtámasztás segíti a palást alakjának megőrzését, és csökkentheti a belógás miatt szükségessé váló utólagos alakhelyesbítést. Különösen olyan tartálypalástok és egyéb vékony falú lemeztestek készítésénél hasznos, amelyek nagy átmérőjük miatt érzékenyek a gravitáció okozta deformációra.
A felső központi palásttámasz technológiai segédberendezés: a hengerítés közbeni alaktartást támogatja. A munkadarab teljes tömegének emelését és mozgatását az erre méretezett anyagmozgató berendezéssel kell végezni.
Hidraulikus oldalsó lemeztámaszok
A kinyúló lemezszakaszok alátámasztása a gép két oldalán
Az előhajlítás és a hengerítés során a gépből kinyúló lemezrészek saját tömegük hatására lelóghatnak. Ez különösen vékony lemezeknél és nagy palástátmérőknél okozhat nem kívánt alakváltozást: a hengerek között kialakított görbületet a megtámasztás nélküli lemezszakasz súlya is befolyásolhatja. Az opcionális oldalsó lemeztámaszok a munkadarab gépen kívüli részeit támasztják alá, és mérséklik ezt a hatást.
A hidraulikusan mozgatható támaszkarok helyzete az adagolási és hengerítési művelethez igazítható. A gép két oldalán elhelyezett támaszok mindkét munkairányban segítik a lemez vezetését, és megkönnyítik a hosszabb, rugalmasabb lemezszakaszok kezelését. A megfelelő alátámasztás egyenletesebb munkadarab-mozgást és jobban kézben tartható alakítási folyamatot tesz lehetővé.
A felső központi palásttámasszal együtt az oldaltámaszok a munkadarab különböző szakaszain csökkentik a saját tömegből eredő deformációt. A támaszok kiválasztását és használatát a lemez méreteihez, tömegéhez és a készítendő palást geometriájához kell igazítani.
Opcionális anyagmozgatási kiegészítők
Egyszerűbb lemezbeadás és munkadarab-eltávolítás
A görgős lemezadagoló asztal vízszintes pályán vezeti a lemezt a hengerítőgép felé, és segíti a munkadarab tengelyirányú beállítását. A szabványos asztalelemek egymás után sorolhatók, így a lemezhosszhoz és a rendelkezésre álló gyártási területhez igazodó adagolópálya alakítható ki. A megfelelő alátámasztás a beadás során csökkenti a daruzási műveletek számát, és kiszámíthatóbbá teszi a lemez ütköztetését.
A választható munkadarab-kitológató a kész palást vízszintes eltávolítását segíti, működtetése a kezelőpultról vezérelhető. A berendezés kapacitását a kész munkadarab tömegéhez és méretéhez kell meghatározni. Az adagolóasztal, a kitológató és a hidraulikus támaszok együtt olyan anyagkezelési rendszert alkothatnak, amely a teljes hengerítési folyamatot a lemez beadásától a kész palást eltávolításáig támogatja.
Az Akyapak AHS sorozat főbb jellemzői
A felső és alsó henger közrefogja a lemezt, az oldalhengerek pedig az előhajlítást és a palást kialakítását végzik.
Segíti a lemez pontos, a hengerek tengelyével párhuzamos beállítását.
Mindkét lemezvég alakítása a munkadarab kivétele nélkül.
Kedvező előhajlítási geometria és kompakt felépítés.
Biztos lemezmegfogás és egyenletes anyagtovábbítás hidromotoros, bolygóműves hajtással.
Kopásálló felület és a terhelés alatti lehajlás kompenzálása.
Kúpos palástok kialakítása az alapfelszereltség részeként.
Áttekinthető hengerpozíciók és könnyebben megismételhető beállítások.
A palástalak utólagos finomítása három alakítóhenger közreműködésével.
Betanítható műveletsorok és geometriai adatok alapján programozható hengerítés.
Felső és oldalsó támaszok, anyagmozgatási kiegészítők és opcionális lehajláskompenzálás.
Tartós szerkezeti és hajtástechnikai megoldások
Nagy merevségű hegesztett acél gépváz
Az St52 minőségű acélból készülő, végeselemes elemzéssel méretezett hegesztett gépváz stabil alapot biztosít az alakítóerők felvételéhez. A teherviselő szerkezet és a csapkapcsolatok kialakítása a hengerítés során fellépő terhelések elosztását és a hengervezetés pontosságának megőrzését szolgálja.
Indukciósan edzett Ck45 hengerek
A Ck45 acélból készülő hengerek indukciós edzéssel 50–55 HRC felületi keménységet kapnak, majd felületüket polírozzák. A kopásálló munkafelület tartós lemezérintkezést biztosít, míg a kapacitáshoz igazított bombírozás a terhelés alatti rugalmas lehajlást kompenzálja, elősegítve az egyenletes palástgeometriát a munkaszélesség mentén.
Hidromotoros, bolygóműves hengerhajtás
A felső és az alsó henger hidromotorral és bolygóműves hajtóművel kapcsolódik a hajtásrendszerhez. A nagy nyomatékú erőátvitel a lemez megfogásával együtt támogatja az egyenletes továbbítást és az ellenőrzött hengerítést. A hidraulikus fékrendszer az előhajlítás közbeni nem kívánt elmozdulás mérséklését szolgálja.
Beálló görgőscsapágyak
A nagy terhelhetőségű beálló görgőscsapágyak felveszik a hengerítés során fellépő erőket, és lehetővé teszik a kúphengerítéshez szükséges szögeltérések követését. Gördülő kapcsolatuk mérsékli a súrlódási veszteséget, és támogatja a hengerek egyenletes forgását.
Hengerpárhuzamosságot biztosító rendszer
A hengerek párhuzamos helyzetét a kisebb és közepes kiviteleknél hidraulikus rendszer és torziós tengelyek tartják fenn. A legalább 460 mm felsőhenger-átmérőjű AHS-modelleknél az elektronikus párhuzamosság-szabályozás alapfelszereltség. A szinkronizált hengerállítás segíti az egyenletes alakítást, és mérsékli a munkadarab két oldala közötti geometriai eltérés kockázatát.
Szűrt, túlterhelés ellen védett hidraulikarendszer
A hidraulikus rendszer szűréssel, olajszint-felügyelettel és túlterhelés elleni nyomásvédelemmel támogatja az üzembiztos működést. A csővezetékek kialakítása a nyomásveszteség és a szivárgás mérséklését, valamint a karbantarthatóságot szolgálja. Az üzemi körülményekhez opcionális olajhűtés és olajfűtés választható.
Védett villamos rendszer
Az elkülönített erősáramú és vezérlőáramköri kialakítás, a tömített villamos szekrény és a túlterhelés elleni védelem megbízható hátteret biztosít a gép működtetéséhez. A kezelőszervek az áttekinthető mobil vezérlőpultról érhetők el.
A hajtásrendszer, a párhuzamosság-szabályozás és a kiegészítők pontos kivitele a választott modellhez igazodik. A végleges felszereltséget az adott gép műszaki specifikációja rögzíti.
Akyapak AK 300 NC és AK 400 CNC vezérlőrendszerek
A kézi beállítástól a betanított és geometria alapján programozott hengerítésig
Az AHS mobil kezelőpultja lehetővé teszi, hogy a kezelő a munkadarab megfigyeléséhez megfelelő helyről irányítsa a gépet. Az alap digitális kijelző megjeleníti az oldalhengerek aktuális és maximális helyzetét, és lehetőséget ad a felső mozgáshatárok beállítására. A kezelőszervekkel kiválasztható a munkatempó és beállíthatók a művelethez szükséges hengerhelyzetek.
Az automatizáltabb munkavégzéshez választható AK 300 NC és AK 400 CNC rendszerek eltérő programozási lehetőségeket kínálnak. A vezérlés kiválasztását a munkadarabok változatosságához, a sorozatnagysághoz és a kívánt programozási módhoz érdemes igazítani.
AK 300 NC – betanítás és lépésenkénti programozás
A bevált műveletsor rögzítése és megismétlése
Az AK 300 NC betanításos, visszajátszásos programozással rögzíti a kezelő által végrehajtott hengerítési műveletsort. Az első munkadarab elkészítésekor a rendszer lépésenként eltárolja a műveleteket, majd az így létrehozott program a következő munkadaraboknál ismét felhasználható. A programindítás a meghatározott referenciahelyzethez és a kezelő indításához kapcsolódik.
A rögzített lépések utólag módosíthatók, így a technológia az első darab ellenőrzése vagy egy szükséges korrekció után tovább finomítható. A rendszer közvetlen, lépésenkénti programozást is támogat: a kezelő a három főtengely koordinátaértékeit adja meg, a gép pedig ezek szerint hajtja végre a programozott mozgásokat.
A kézzel végrehajtott hengerítési műveletsor eltárolása és ismételt végrehajtása.
A már rögzített mozgások módosítása a technológia pontosításához.
A főtengelyek helyzetének megadása lépésenként.
Az AHS-konfigurációban összesen legfeljebb hat tengely kezelése a felszereltséghez igazítva.
AK 400 CNC – programozás a munkadarab geometriájából
Tengelyhelyzetek számítása megadott sugarak és szakaszhosszak alapján
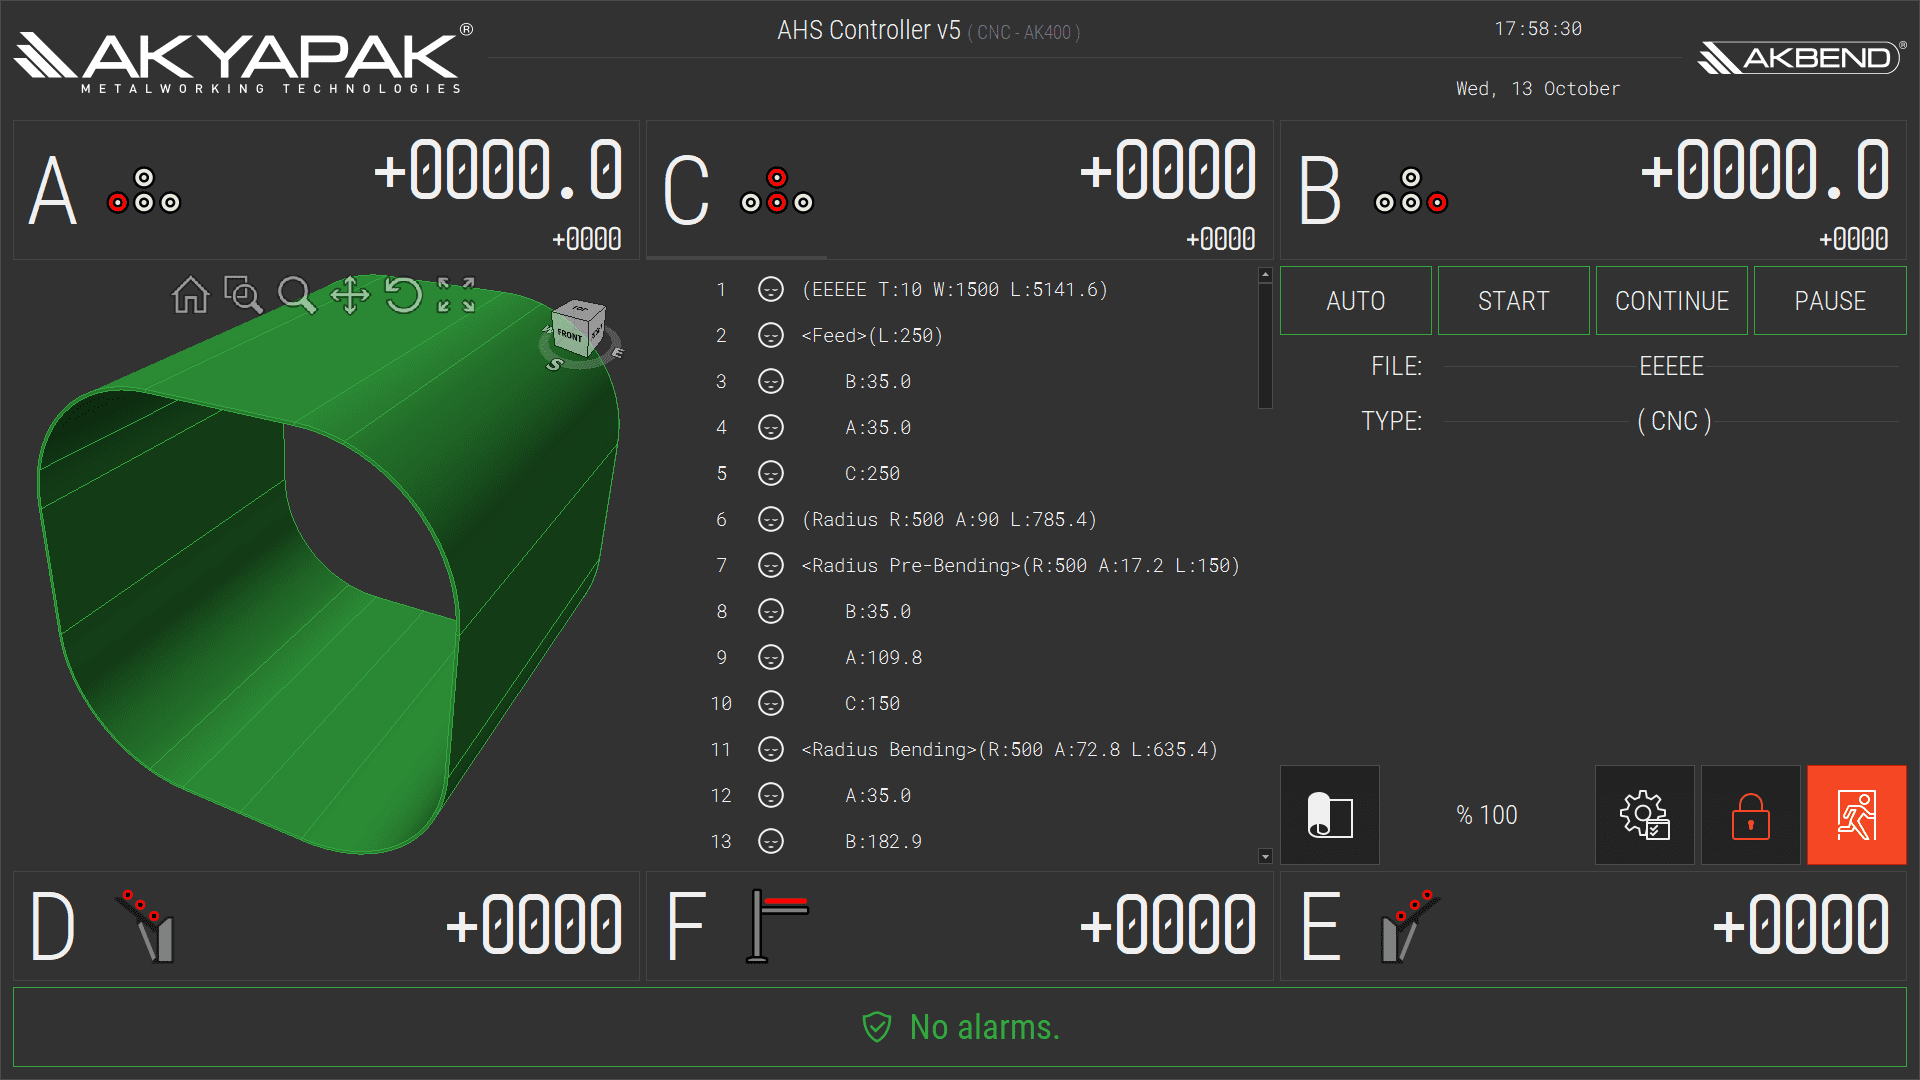
Az AK 400 CNC ipari számítógépen futó szoftvert és PLC-alapú vezérlést alkalmaz. A rendszer a megadott hajlítási sugarak és szakaszhosszak alapján számítja ki a programhoz szükséges tengelyhelyzeteket, így a hengerítési feladat előkészítése közvetlenül a kívánt munkadarab-geometriából indulhat ki.
A meglévő programok szerkeszthetők, a módosított értékeket pedig a kezelőfelület eltérő színnel jelöli. Ez megkönnyíti a változtatások áttekintését és a program finomhangolását. A CNC-kivitel az ismétlődő feladatoknál segíti az egységes műveletsor alkalmazását, és csökkenti a kézzel végzett beállítások számát.
A kívánt sugarak és szakaszhosszak alapján számított tengelypozíciók.
A korábban elkészített programok hozzáigazítása a következő feladathoz.
A módosított adatok áttekinthető megkülönböztetése a kezelőfelületen.
Összehangolt környezet a programkezeléshez és a gépmozgások vezérléséhez.
A programozható funkciók és a vezérelt segédberendezések köre a megrendelt konfigurációtól függ. Az automatikus hengerítéshez megengedett kapacitást külön kell ellenőrizni; a kézi, többmenetes hengerítés névleges kapacitása nem alkalmazható automatikusan CNC-üzemre. Az anyag visszarugózása és tulajdonságainak változása miatt a program próbadarabon történő ellenőrzése és szükség szerinti korrekciója továbbra is része a technológia beállításának.
Akyapak AHS méretválaszték és opcionális felszereltség
Az AHS gépcsalád különböző kivitelei összességében megközelítőleg 500–12 000 mm munkaszélességű, illetve 2–200 mm lemezvastagságú feladatokat fednek le.
Ezek a teljes kínálat tartományhatárai: az adott gép hengerítési és előhajlítási kapacitása a munkaszélesség, az anyagminőség és a kívánt palástátmérő függvénye; a legnagyobb szélesség és vastagság nem tekinthető egyetlen gép együttes kapacitásának.
Opcionális felszereltség
A felszereltség AK 300 NC vagy AK 400 CNC vezérléssel, hidraulikus felső és oldalsó palásttámaszokkal, hengerlehajlás-kompenzáló rendszerrel, fokozatmentes fordulatszám-szabályozással, lemezadagoló asztallal, munkadarab-kitológatóval, valamint hidraulikaolaj-hűtéssel és -fűtéssel egészíthető ki.
Egyes kivitelekhez cserélhető felső henger, illetve profilhengerítéshez előkészített meghosszabbított hengervégek is kérhetők.
Egyedi, feladatra szabott kivitelek
Egyedi munkaszélességű és feladatra szabott kivitelek is elérhetők műszaki egyeztetés alapján.
A megfelelő gépet és kiegészítőit a feldolgozandó lemezek, az előhajlítási követelmények és a kész munkadarab geometriája alapján választjuk ki.