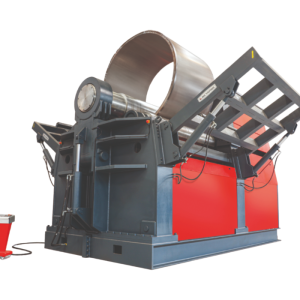
Akyapak AHK 3 Hengeres lemezhengerítő gép
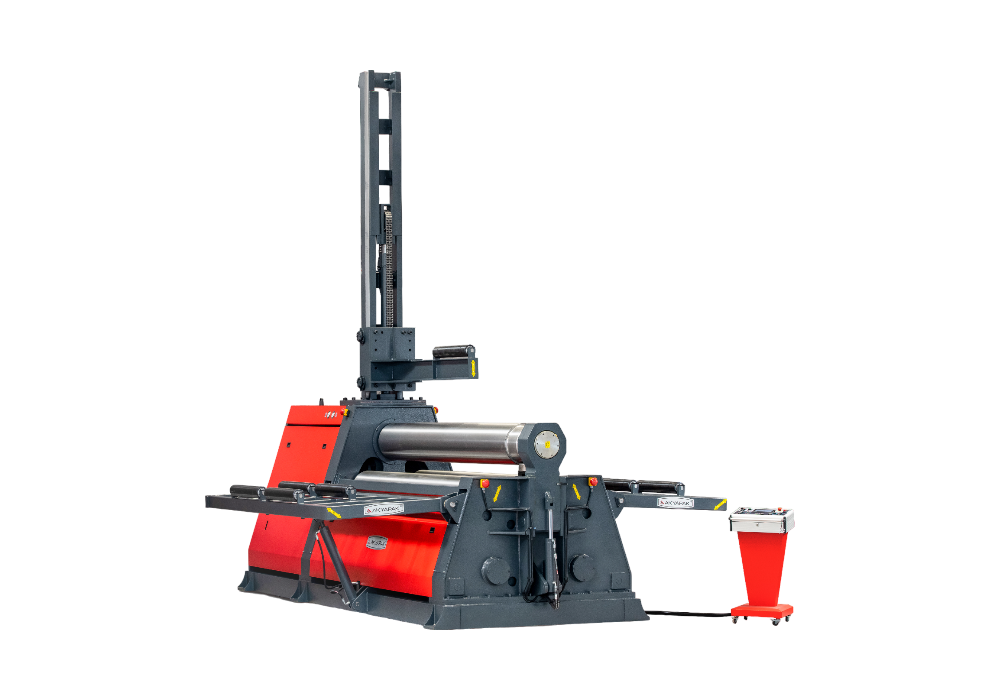
Miért válassza az AHK sorozatot?
Az Akyapak AHK háromhengeres hidraulikus lemezhengerítő gépcsalád hengeres palástok, kúpos lemeztestek és ívelt lemezalkatrészek előállítására kínál sokoldalú megoldást. A kétoldali előhajlítás a lemez kivétele nélkül elvégezhető, így kevesebb anyagmozgatással készíthetők elő a lemezvégek a palást zárásához. A három hajtott henger, a lengőkaros hengervezetés és a nagy merevségű hegesztett gépváz együttesen támogatja az egyenletes lemezbehúzást és a pontos alakítást.
Az indukciósan edzett, bombírozott hengerek, a digitális helyzetkijelzés és a választható hengerítési sebesség megkönnyítik a technológia beállítását. Az alapfelszereltséghez tartozó kúphengerítő készülék, valamint az opcionális lemeztámaszok, anyagmozgató berendezések és CNC-vezérlés révén az AHK sorozat az egyedi munkadaraboktól a visszatérő sorozatfeladatokig a műhely igényeihez igazítható.
Akyapak AHK háromhengeres hidraulikus lemezhengerítő gépek
Kétoldali előhajlítás, hengeres és kúpos lemezalakítás
Az AHK sorozat hidraulikus hajtású, háromhengeres kialakítása a lemezvégek előhajlítását és a palást hengerítését egy gépen teszi lehetővé. A két oldalhenger helyzetének változtatásával beállítható az alakítás geometriája, így hengerpalástok, félpalástok, kúpos átmenetek és különböző ívelt lemezelemek készíthetők.
A gépcsalád tartály- és készüléképítési, acélszerkezeti, gépipari és általános lemezmegmunkálási feladatokra egyaránt konfigurálható. A megfelelő kivitel kiválasztását a lemez szélessége, vastagsága és anyagminősége, valamint a kívánt palástátmérő és az előhajlítási igény határozza meg.
Akyapak – lemezalakítási tapasztalat 1962 óta
Az 1962-ben alapított, törökországi Akyapak több mint hat évtizedes tapasztalattal fejleszt fémalakító és fémmegmunkáló gépeket. Kínálatában lemez- és profilhengerítők, csőhajlító gépek, acélszerkezet-megmunkáló berendezések és hegesztésautomatizálási megoldások szerepelnek. Gépei több mint 120 országban működnek; nemzetközi értékesítési és szervizhálózata műszaki támogatással és alkatrészellátással segíti az üzemeltetőket.
Kétoldali előhajlítás
A lemezvégek alakítása a munkadarab kivétele nélkül
Az AHK mindkét lemezvég előhajlítását lehetővé teszi anélkül, hogy a munkadarabot ki kellene venni a gépből. Az előhajlítás csökkenti a végeken visszamaradó egyenes szakaszt, és előkészíti a lemezvégeket a hengerpalást megfelelő illesztéséhez.
A kevesebb ki- és visszaadagolás egyszerűsíti a munkafolyamatot, különösen hosszú vagy nehéz lemezek esetén. A hajtás fékrendszere az előhajlítás során segíti a lemez helyzetének megtartását és mérsékli a nem kívánt elmozdulás kockázatát.
Lengőkaros hengermegvezetés
Köríves hengermozgás a hatékony előhajlításért
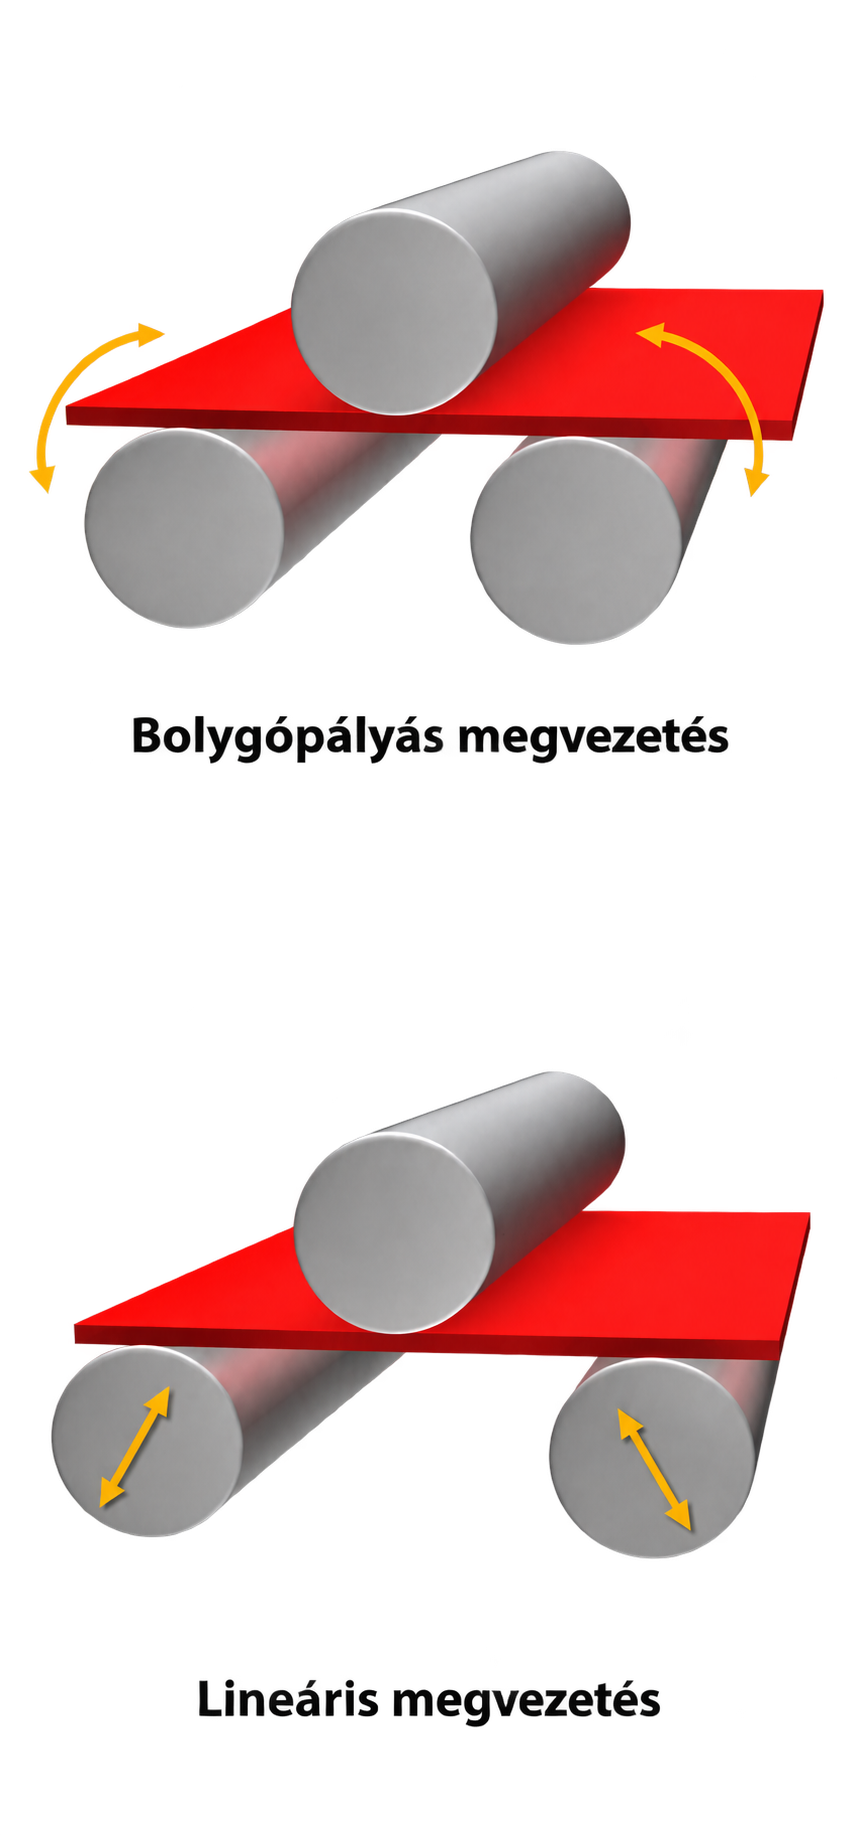
Az Akyapak AHK oldalhengerei lengőkaros mechanizmussal, köríves pályán mozognak a felső henger felé. A lineáris megvezetésnél alkalmazott egyenes vonalú elmozduláshoz képest ez eltérő megközelítési geometriát biztosít: az oldalhengerek helyzete és az alakítóerő hatásiránya a lengőkarok elfordulásával változik. A kialakítás kedvező erőkifejtést tesz lehetővé az előhajlítás során, és segíti a lemezvégeken visszamaradó egyenes szakasz csökkentését.
A lengőkaros rendszer kompakt gépfelépítést biztosít, miközben a hengerek elrendezése a kúpos palástok alakításához is kedvező. A megfelelő hengerhelyzetek beállításával a lemezvégek előhajlítása és a palást további hengerítése ugyanazon a gépen végezhető el. Az elérhető geometria minden esetben a munkadarab méreteihez és az adott gép kapacitásához igazodik.
A vezetőrendszer nem igényel hosszú, egymáson elcsúszó lineáris vezetőfelületeket. Ez mérsékli az ilyen felületek súrlódásából, kopásából és a lemezről leváló reve felhalmozódásából eredő karbantartási igényt. A megoldás a tartósan kiszámítható hengervezetést szolgálja, a gép előírt kenési és karbantartási feladatainak betartása mellett.
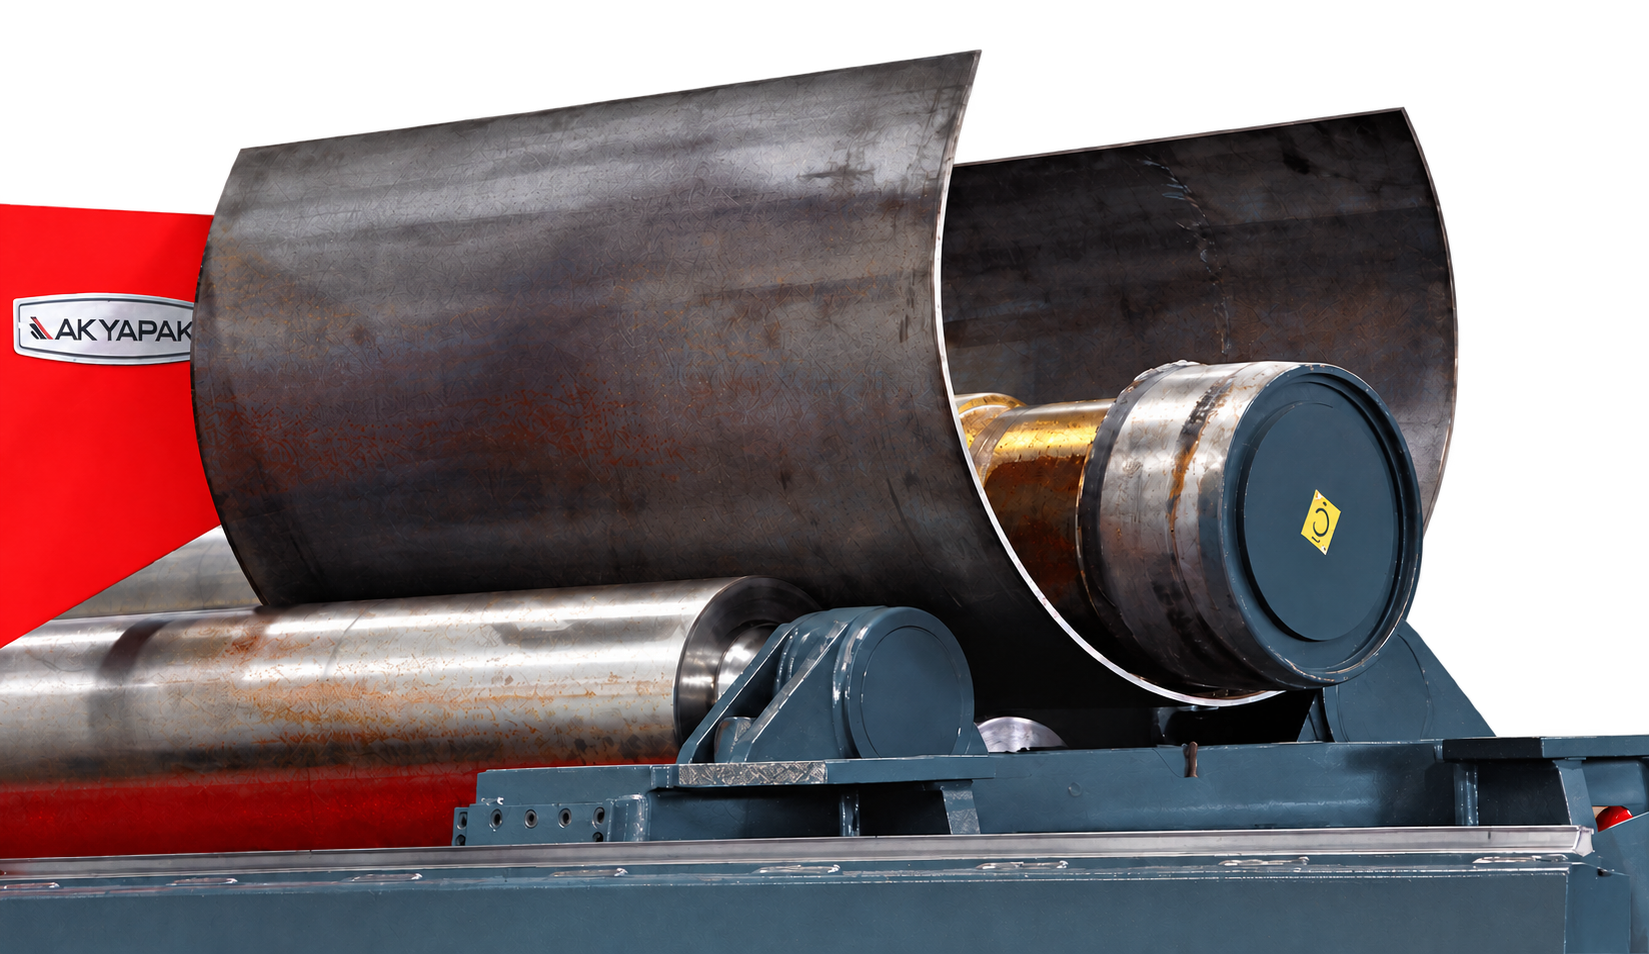
Nagy merevségű hegesztett gépszerkezet
Stabil erőfelvétel és pontos hengervezetés terhelés alatt
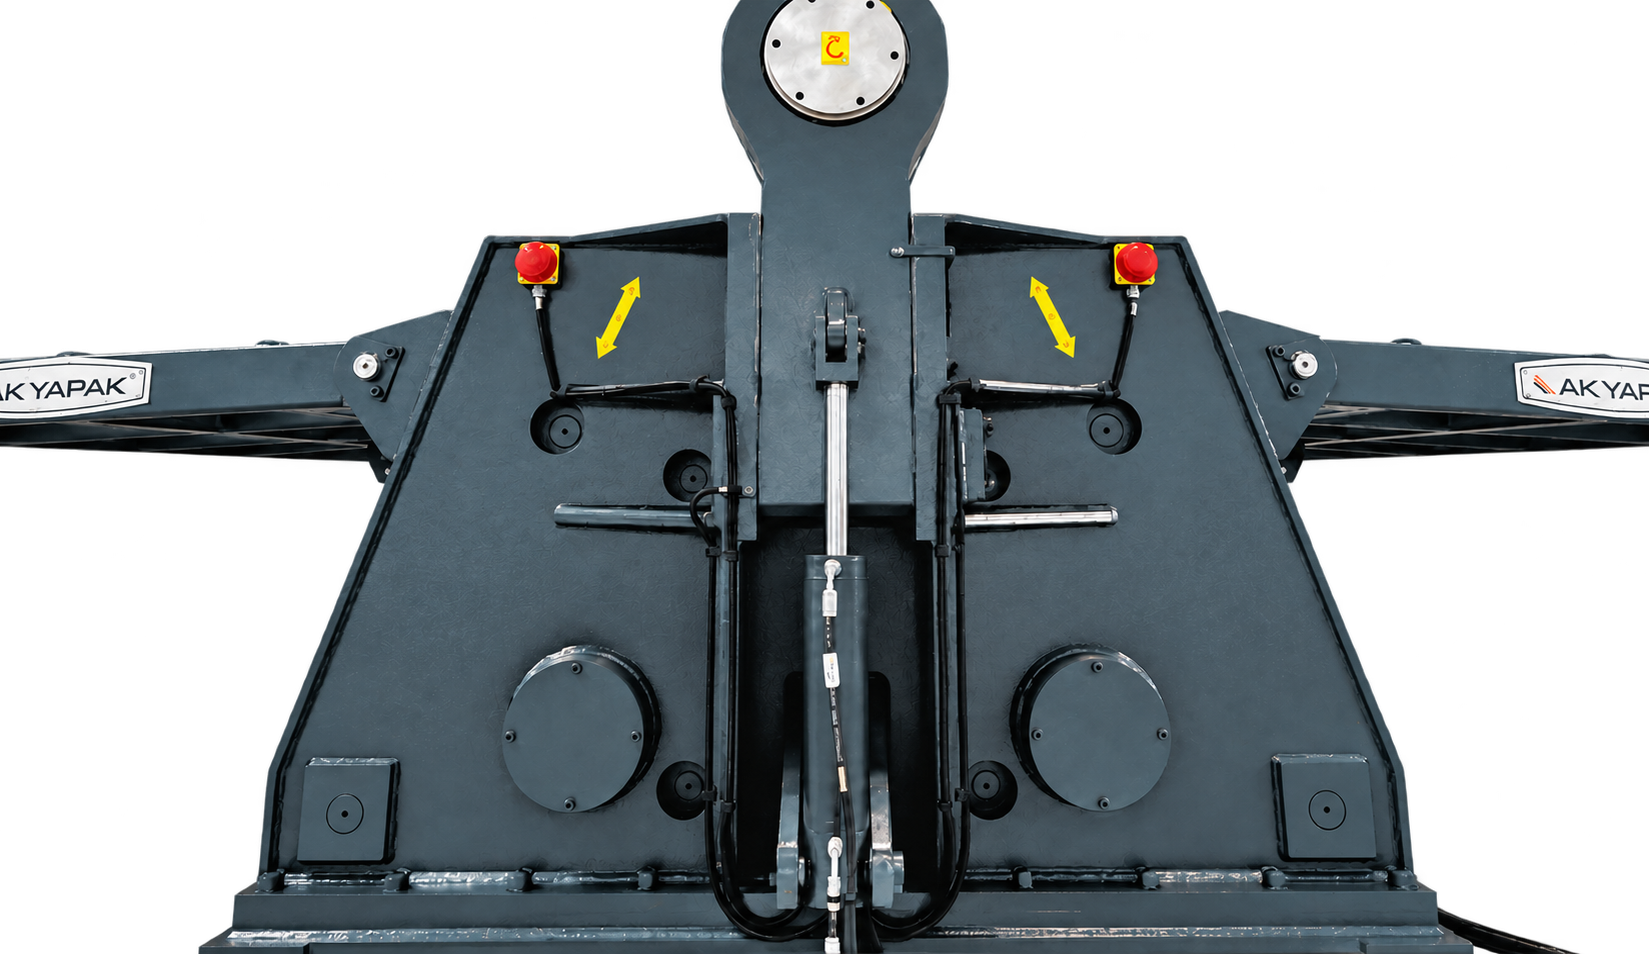
Az AHK gépvázának alapját St52 minőségű szerkezeti acélból készülő, hegesztett teherviselő szerkezet adja. Kialakítását végeselemes elemzéssel méretezik, hogy a hengerítés és az előhajlítás során fellépő erőket a gépállvány megfelelő merevséggel vegye fel. A szerkezeti merevség különösen fontos a hengerek egymáshoz viszonyított helyzetének megtartásához és a munkadarab egyenletes alakításához.
A lengőkarok csapkapcsolatai és azok megtámasztásai az alakítási terheléseket a gépállványra közvetítik. A megfelelően kialakított felfekvő és támasztófelületek elosztják a csapokra jutó terhelést, mérséklik a helyi igénybevételt, és segítenek megelőzni a csapfuratok deformációját. Ez a hengerállítás pontosságának és a mechanizmus tartósságának megőrzését támogatja.
A gépállvány, a hengermegvezetés és a csapágyazás összehangolt kialakítása egységes teherviselő rendszert alkot. Ennek feladata, hogy a hidraulikus munkahengerek által létrehozott alakítóerő stabil szerkezeten keresztül jusson a munkadarabra, és a gép ismétlődő üzemi terhelés mellett is megbízható alapot biztosítson a hengerítési műveletekhez.
Három hajtott henger
A gépmérethez illesztett hidraulikus hajtáslánc
Az AHK sorozatban mindhárom henger hajtott, ami támogatja az egyenletes lemezbehúzást és az alakításhoz szükséges nyomaték átadását. A nagyobb kiviteleknél a hengerek külön hidromotorral és hajtóművel rendelkeznek. A kisebb modelleknél az oldalhengerek hajtása hidromotoron, hajtóművön és fogaskerék-áttételen keresztül történik, míg a felső henger lánchajtással kapcsolódik a hajtásrendszerhez.
Kúphengerítés
Kúpos palástok és átmeneti idomok készítése
Az alapfelszereltséghez tartozó kúphengerítő készülék és az oldalhengerek ferde állítása kúpos lemeztestek kialakítását is lehetővé teszi. A hengerhelyzetek a kezelőpultról állíthatók, így a gép a hengeres és kúpos munkadarabokhoz szükséges beállításokhoz egyaránt hozzáigazítható.
A kúphengerítésnél megengedett lemezvastagság kisebb a hengeres alakításhoz megadott kapacitásnál; a tényleges terhelhetőséget a kúpszög, a palástméretek és az anyagjellemzők alapján kell meghatározni.
Szabályozható munkatempó
Lassú járat az előhajlításhoz, gyorsabb járat a hengerítéshez
A két választható sebességfokozat lehetővé teszi, hogy a kezelő az adott művelethez igazítsa a gép munkatempóját. A lassú járat a lemez pontos beállítását és az előhajlítást segíti, a gyorsabb járat pedig a folyamatos hengerítés idejét csökkentheti. Opcionálisan fokozatmentesen állítható hengerfordulatszám is választható.
Hidraulikus felső központi palásttámasz
A nagy átmérőjű palástok felső részének megtámasztása
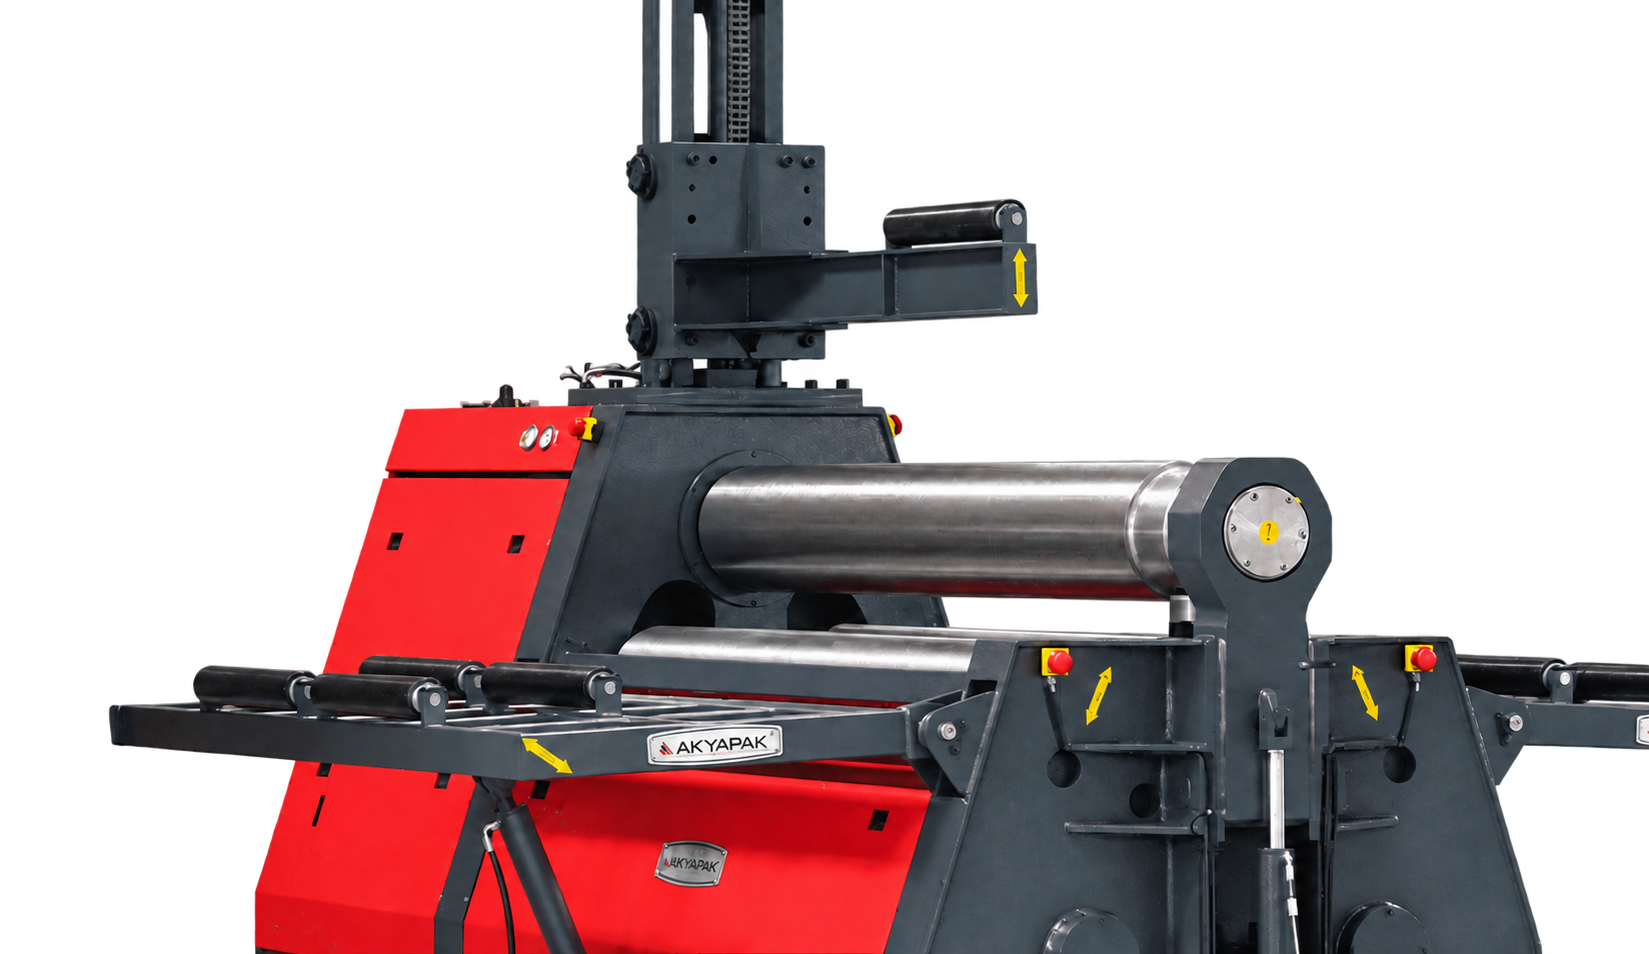
Nagy átmérőjű, vékony falú munkadarabok hengerítésekor a lemez saját tömege is befolyásolja a kialakuló alakot. A már meghengerített palást felső része megfelelő megtámasztás nélkül behajolhat, így eltérhet a kívánt körívtől. Az opcionális felső központi palásttámasz ezt a saját tömegből eredő alakváltozást mérsékli azáltal, hogy a munkadarabot felül, a hengerítési folyamatnak megfelelő helyzetben megtámasztja.
A hidraulikusan állítható támasz a munkadarab méretéhez és az alakítás aktuális szakaszához igazítható. A megfelelő megtámasztás segíti a palást alakjának megőrzését, és csökkentheti a belógás miatt szükségessé váló utólagos alakhelyesbítést. Különösen olyan tartálypalástok és egyéb vékony falú lemeztestek készítésénél hasznos, amelyek nagy átmérőjük miatt érzékenyek a gravitáció okozta deformációra.
A felső központi palásttámasz technológiai segédberendezés: a hengerítés közbeni alaktartást támogatja. A munkadarab teljes tömegének emelését és mozgatását az erre méretezett anyagmozgató berendezéssel kell végezni.
Hidraulikus oldalsó lemeztámaszok
A kinyúló lemezszakaszok alátámasztása a gép két oldalán
Az előhajlítás és a hengerítés során a gépből kinyúló lemezrészek saját tömegük hatására lelóghatnak. Ez különösen vékony lemezeknél és nagy palástátmérőknél okozhat nem kívánt alakváltozást: a hengerek között kialakított görbületet a megtámasztás nélküli lemezszakasz súlya is befolyásolhatja. Az opcionális oldalsó lemeztámaszok a munkadarab gépen kívüli részeit támasztják alá, és mérséklik ezt a hatást.
A hidraulikusan mozgatható támaszkarok helyzete az adagolási és hengerítési művelethez igazítható. A gép két oldalán elhelyezett támaszok mindkét munkairányban segítik a lemez vezetését, és megkönnyítik a hosszabb, rugalmasabb lemezszakaszok kezelését. A megfelelő alátámasztás egyenletesebb munkadarab-mozgást és jobban kézben tartható alakítási folyamatot tesz lehetővé.
A felső központi palásttámasszal együtt az oldaltámaszok a munkadarab különböző szakaszain csökkentik a saját tömegből eredő deformációt. A támaszok kiválasztását és használatát a lemez méreteihez, tömegéhez és a készítendő palást geometriájához kell igazítani.
Opcionális anyagmozgatási kiegészítők
Egyszerűbb lemezbeadás és munkadarab-eltávolítás
A görgős lemezadagoló asztal segíti a lemez vízszintes bevezetését és beállítását. A választható munkadarab-kitológató berendezés a kész palást eltávolítását könnyíti meg. A kiegészítők összeállítása az adott géphez és a feldolgozandó munkadarabokhoz igazítható.
Az Akyapak AHK sorozat főbb jellemzői
Sokoldalú lemezalakítás hengeres, kúpos és részleges palástokhoz.
Mindkét lemezvég alakítása a munkadarab kivétele nélkül.
Kedvező előhajlítási geometria és kompakt felépítés.
Egyenletes lemezbehúzás, a gépmérethez illesztett hajtáslánccal.
Kopásálló felület és a terhelés alatti lehajlás kompenzálása.
Kúpos palástok kialakítása az alapfelszereltség részeként.
Áttekinthető hengerpozíciók és könnyebben megismételhető beállítások.
Választható lemeztámaszok, anyagmozgatási kiegészítők és CNC-vezérlés.
Fejlett szoftver a nagyüzemi gyártás egyszerűsítéséért
Programvezérelt lemezhengerítés – CNC-kivitel esetén
A CNC-vezérlés a lemezhengerítési műveletek programozásával és megismételhető végrehajtásával támogatja a nagyüzemi gyártást. Csökkenti az ismétlődő kezelői beavatkozások igényét, egyszerűsíti a beállításokat, és segíti az egyenletes gyártási folyamat fenntartását.
Az első, megfelelő minőségű próbadarab elkészítése és a program beállítása után az azonos munkadarabok gyártása az elmentett műveletsor alapján folytatható. A lemez előírt helyzetbe történő beállítását követően a kezelő elindíthatja a rögzített NC- vagy a megírt CNC-programot, a választott vezérlés lehetőségeinek megfelelően.
Rögzített NC-program
A próbadarab elkészítése során beállított és rögzített műveletsor felhasználása az ismétlődő hengerítési feladatokhoz.
Megírt CNC-program
Előre összeállított hengerítési program alkalmazása a munkadarabhoz szükséges beállítások és műveletek végrehajtásához.
Az AK CNC-vezérlő előnyei
| Vezérlőfunkció | Előny a gyártásban |
|---|---|
| Intuitív kezelőfelület | Az áttekinthető kezelőfelület egyszerűsíti a gép beállítását és működtetését, valamint a gyártási programok kiválasztását. |
| Pontosság és ismételhetőség | A programvezérelt hengerállítás csökkenti a kézi beállításokból eredő eltéréseket, és támogatja az egyenletes munkadarab-minőséget. |
| Programozhatóság és programtárolás | A különböző hengerítési feladatok programjai előre beállíthatók és eltárolhatók, így gyorsabbá válhat az átállás a munkadarabok között. |
| Valós idejű folyamatfelügyelet | A folyamatparaméterek kijelzése segíti a hengerítés nyomon követését, a szükséges beavatkozást és a beállítások finomítását. |
| Automatizálás és hatékonyság | A programozott műveletsor csökkenti az ismétlődő kézi beavatkozások igényét, és egyszerűsíti a sorozatgyártási feladatok végrehajtását. |
| Diagnosztikai funkciók | A diagnosztikai jelzések támogatják a hibák azonosítását és a hibaelhárítást, hozzájárulva az állásidő mérsékléséhez. |
A bemutatott funkciók a megfelelő CNC-kivitelre vonatkoznak. Az NC-programrögzítés, a CNC-programozás, a folyamatfelügyelet és a diagnosztika elérhetősége a választott vezérléshez és gépkonfigurációhoz igazodik. A végleges funkciókört az adott gép műszaki specifikációja rögzíti.
Tartós szerkezeti és hajtástechnikai megoldások
Nagy merevségű hegesztett acél gépváz
Az St52 minőségű acélból készülő, végeselemes elemzéssel méretezett hegesztett gépváz stabil alapot biztosít az alakítóerők felvételéhez. A teherviselő szerkezet és a csapkapcsolatok kialakítása a hengerítés során fellépő terhelések elosztását és a hengervezetés pontosságának megőrzését szolgálja.
Indukciósan edzett Ck45 hengerek
A Ck45 acélból készülő hengerek indukciós edzéssel 50–55 HRC felületi keménységet kapnak, majd felületüket polírozzák. A kopásálló munkafelület tartós lemezérintkezést biztosít, míg a kapacitáshoz igazított bombírozás a terhelés alatti rugalmas lehajlást kompenzálja, elősegítve az egyenletes palástgeometriát a munkaszélesség mentén.
Beálló görgőscsapágyak
A nagy terhelhetőségű beálló görgőscsapágyak felveszik a hengerítés során fellépő erőket, és lehetővé teszik a kúphengerítéshez szükséges szögeltérések követését. Gördülő kapcsolatuk mérsékli a súrlódási veszteséget, és támogatja a hengerek egyenletes forgását.
Hengerpárhuzamosságot biztosító rendszer
A hengerek párhuzamos helyzetét kiviteltől függően hidraulikus rendszer és torziós tengelyek, illetve elektronikus párhuzamosság-szabályozás biztosítja. A szinkronizált hengerállítás segíti az egyenletes alakítást és a beállított geometria megtartását.
Szűrt, túlterhelés ellen védett hidraulikarendszer
A hidraulikus rendszer szűréssel, olajszint-felügyelettel és túlterhelés elleni nyomásvédelemmel támogatja az üzembiztos működést. A csővezetékek kialakítása a nyomásveszteség és a szivárgás mérséklését, valamint a karbantarthatóságot szolgálja. Az üzemi körülményekhez opcionális olajhűtés és olajfűtés választható.
Védett villamos rendszer
Az elkülönített erősáramú és vezérlőáramköri kialakítás, a tömített villamos szekrény és a túlterhelés elleni védelem megbízható hátteret biztosít a gép működtetéséhez. A kezelőszervek az áttekinthető mobil vezérlőpultról érhetők el.
A hajtásrendszer, a párhuzamosság-szabályozás és a kiegészítők pontos kivitele a választott modellhez igazodik. A végleges felszereltséget az adott gép műszaki specifikációja rögzíti.
Akyapak AHK méretválaszték és opcionális felszereltség
Az AHK gépcsalád különböző kivitelei összességében megközelítőleg 500–12 000 mm munkaszélességű, illetve 2–200 mm lemezvastagságú feladatokat fednek le.
Ezek a teljes kínálat tartományhatárai: az adott gép hengerítési és előhajlítási kapacitása a munkaszélesség, az anyagminőség és a kívánt palástátmérő függvénye; a legnagyobb szélesség és vastagság nem tekinthető egyetlen gép együttes kapacitásának.
Opcionális felszereltség
A felszereltség CNC-vezérléssel, hidraulikus felső és oldalsó palásttámaszokkal, fokozatmentes fordulatszám-szabályozással, lemezadagoló asztallal, munkadarab-kitológatóval, valamint hidraulikaolaj-hűtéssel és -fűtéssel egészíthető ki.
Egyes kivitelekhez cserélhető felső henger, illetve profilhengerítéshez előkészített meghosszabbított hengervégek is kérhetők.
Egyedi, feladatra szabott kivitelek
Egyedi munkaszélességű és feladatra szabott kivitelek is elérhetők műszaki egyeztetés alapján.
A megfelelő gépet és kiegészítőit a feldolgozandó lemezek, az előhajlítási követelmények és a kész munkadarab geometriája alapján választjuk ki.