
Akyapak APK Cső és profil hajlító

Miért válassza az Akyapak APK szériát?
Az Akyapak APK profilhajlító gépei kiváló minőséget és precizitást nyújtanak acél, alumínium és rozsdamentes acél profilok hajlítása során, beleértve lapos anyagokat, szögprofilokat, U-profilokat, T-profilokat és csöveket.
Az APK széria Medium és Heavy szubszériákra osztható, normál és extra nagy méretű alkatrészek hajlítására is alkalmasak. A nagy teherbírású acél szerkezet hosszú élettartamot és stabil működést biztosít. A digitális kijelző és vezérlőrendszer egyszerű és pontos beállítást tesz lehetővé, míg az állítható görgők növelik a gép rugalmasságát. A karbantartásmentes csapágyak csökkentik az üzemeltetési költségeket és biztosítják a zökkenőmentes működést.
Akyapak – fémalakítási tapasztalat 1962 óta
Az 1962-ben alapított, törökországi Akyapak több mint hat évtizede fejleszt fémalakító és fémmegmunkáló berendezéseket. Kínálatában lemez- és profilhengerítők, csőhajlító gépek, acélszerkezet-megmunkáló rendszerek, szerszámgépek és hegesztésautomatizálási megoldások szerepelnek. Gépei több mint 120 országban működnek, nemzetközi értékesítési és szervizhálózata pedig helyszíni és távdiagnosztikai támogatással, oktatással és alkatrészellátással segíti az üzemeltetőket.
Az Akyapak 1995-ben egészítette ki termékkínálatát profilhajlító gépekkel. Az APK választék azóta a kompakt műhelygépektől a nagy keresztmetszetű szerkezeti profilokhoz készülő nehézgépekig terjed; különleges profilokra és egyedi alakítási feladatokra méretezett megoldások is készülhetnek műszaki egyeztetés alapján.
Akyapak APK háromhengeres cső- és profilhajlító gépek
Sokoldalú körhajlítás cserélhető, keresztmetszethez illesztett szerszámozással
Az APK gépcsalád feladata a hosszú szálanyagok szabályozott, görgők közötti alakítása. A munkadarab a felső és az alsó hengerek között halad át, miközben a hengerek egymáshoz viszonyított helyzete fokozatosan létrehozza a kívánt hajlítási sugarat. A folyamat több átmenetben finomítható, így a görbület az anyag visszarugózásához és a keresztmetszet alakváltozási hajlamához igazítható.
A gép laposacél, tömör kör- és négyszöganyag, szögacél, T- és U-szelvény, zártszelvény, cső, valamint megfelelő kiegészítőkkel I- és H-szelvény körhajlítására használható. A ténylegesen alakítható keresztmetszetet és legkisebb hajlítási átmérőt az anyagminőség, a szelvény mérete és falvastagsága, a hajlítási irány, a választott görgőkészlet és az adott APK-kivitel kapacitása alapján kell meghatározni.
Háromhengeres alakítás és biztos anyagtovábbítás
A hajtott hengerek csökkentik a profil megcsúszásának kockázatát
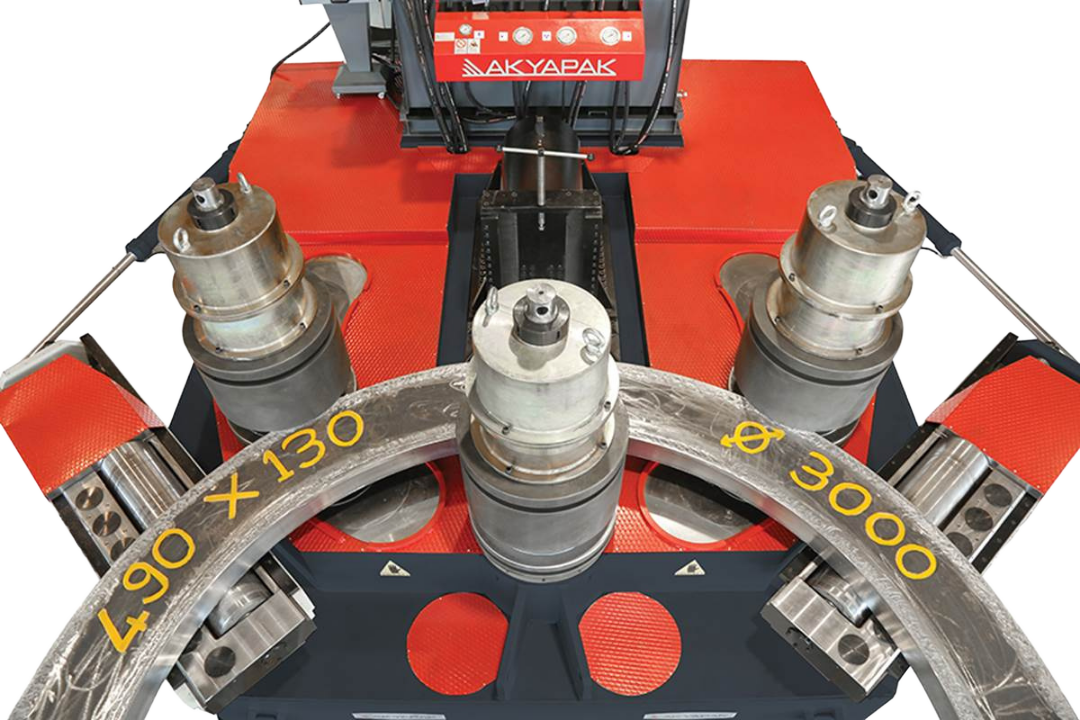
Az APK munkaterében három alakítóhenger fogja közre a profilt. A közepes és nehéz, hidraulikus kiviteleknél mindhárom henger hajtása folyamatosan továbbítja a munkadarabot, ezért az alakítóerő mellett a szükséges vonóerő is több érintkezési ponton adódik át. Ez mérsékli a profil megcsúszásának veszélyét, és egyenletesebb anyagmozgást biztosít a többmenetes körhajlítás során.
A stabil továbbítás különösen fontos nagy tömegű, merev vagy aszimmetrikus keresztmetszeteknél. Ha a munkadarab helyzete a hengerekhez képest kiszámítható marad, a kezelő pontosabban értékelheti az egyes átmenetek hatását, és kontrolláltabban közelítheti meg a kívánt sugarat. A hajtás felépítése és a hajtott hengerek száma a választott APK-modellhez igazodik.
Bolygópályás alsóhenger-megvezetés
Kedvező erőátadás és hatékonyabb profilvégi előhajlítás
A hidraulikus APK-kiviteleknél a két alsó henger egymástól függetlenül, íves – bolygópályához hasonló – pályán közelít a felső hengerhez. A munkahengerek által létrehozott alakítóerő közvetlenül az alsó hengereken keresztül jut a profilra. A hengerpálya geometriája lehetővé teszi, hogy az alsó henger az előhajlításnál kedvező irányból támassza meg és terhelje a munkadarabot.
Az önálló alsóhenger-állítás megkönnyíti a profil két végének előhajlítását. A kezelő a munkadarab egyik végét az egyik alsó hengerrel alakíthatja, majd a profilt megfordítva vagy a munkafolyamatot ellenkező irányban folytatva a másik végen is csökkentheti a hajlítatlan egyenes szakaszt. A ténylegesen elérhető egyenesvég-hossz a keresztmetszettől, a szerszámozástól, az anyagtól és a kívánt sugártól függ.
A köríves hengervezetés kompakt, nagy merevségű erőutat biztosít. A henger helyzete nem pusztán függőleges irányban változik: a felső hengerhez viszonyított megközelítési szög is módosul, így az alakítóerő a művelet különböző szakaszaiban jól használható hengerhelyzetből adható át.
Cserélhető hajlítóhengerek és profilspecifikus szerszámkészletek
A szerszámgeometriát a hajlítandó keresztmetszethez kell igazítani
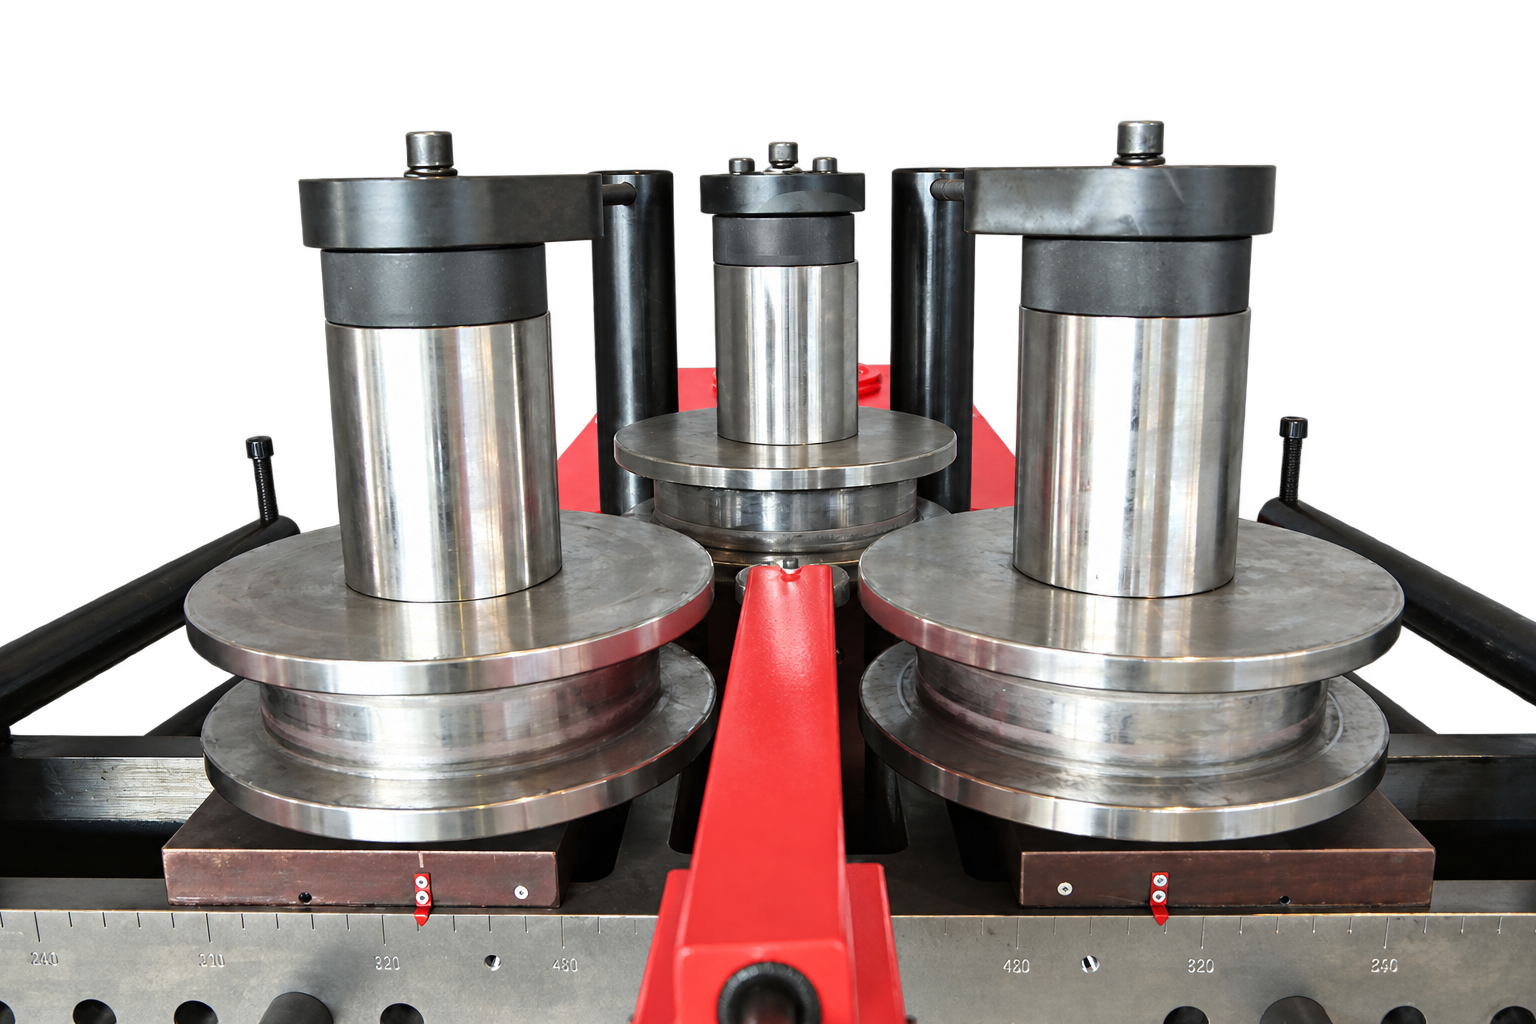
Az univerzális, osztott hengerek többféle tömör és nyitott szelvény alakításához átrendezhetők. A távtartó gyűrűk és hengerbetétek helyzetének megváltoztatásával a munkaszélesség a profilhoz igazítható, így ugyanaz a gép eltérő keresztmetszetű munkadarabokhoz is előkészíthető.
Csövekhez, zártszelvényekhez, szögacélokhoz, U-, T-, I- és H-szelvényekhez különleges görgőkészletek kérhetők. A profilspecifikus hengerhornyok nagyobb felületen és a megfelelő pontokon támasztják meg a keresztmetszetet, ezáltal csökkentik a becsípődés, a lapulás, a csavarodás vagy a helyi benyomódás kockázatát.
Az aszimmetrikus szelvények különböző tengelyek körül eltérően viselkednek. Ugyanaz a szögacél vagy U-profil hajlítható szárával befelé, kifelé, illetve a másik főtengely körül is, de ezekhez eltérő hengerelrendezés és vezetés lehet szükséges.
Nagy átmérőjű, edzett hengerek
Kisebb rugalmas lehajlás és kíméletesebb profilvezetés
Az APK tengelyei és hengerei speciális ötvözött acélból készülnek. A munkafelületek indukciós edzéssel 50–55 HRC keménységet kapnak, majd polírozott felületkikészítéssel készülnek el. A kemény munkafelület ellenáll a szerszám és a profil közötti ismétlődő érintkezésből származó kopásnak.
A henger- és tengelyátmérőt az adott gép kapacitásához méretezik. A nagyobb átmérő növeli a hajlítómerevséget, ezért a tengely terhelés alatti rugalmas alakváltozása kisebb lehet. Ez segít megőrizni a görgők egymáshoz viszonyított helyzetét, és mérsékli a profil nem kívánt keresztmetszeti deformációját.
Három irányban állítható hidraulikus oldalvezető görgők
Keresztmetszet-stabilizálás ívek, gyűrűk és spirális munkadarabok készítésekor
A hidraulikus oldalvezető görgők nem a profil fő alakítóhengerei, hanem a munkadarab térbeli vezetését és keresztmetszeti megtámasztását végző segédegységek. Három irányban állíthatók, ezért helyzetük a profil geometriájához, a hajlítási irányhoz és az alakítás aktuális szakaszához igazítható. Megfelelő beállítás mellett ellenerőt fejtenek ki a szelvény elfordulásával, oldalirányú kitérésével és csavarodásával szemben.
Ez különösen szögacélok, U-szelvények és más aszimmetrikus profilok körhajlításakor fontos. Az oldalvezetők a kritikus pontokon megtámasztják a szelvényt, így mérsékelhetik a szárak szétnyílását, a gerinc hullámosodását és a teljes profil megcsavarodását.
A vezetőgörgők spirálhajlításnál a munkadarab szabályozott oldalirányú eltolását is segítik. A spirális elemhez a görbület mellett meghatározott menetemelkedés szükséges; ezt a főhengerek és az oldalvezetők összehangolt beállításával lehet kialakítani.
Nagy merevségű hegesztett gépszerkezet
Stabil erőfelvétel a profilhajlítás teljes terhelési tartományában
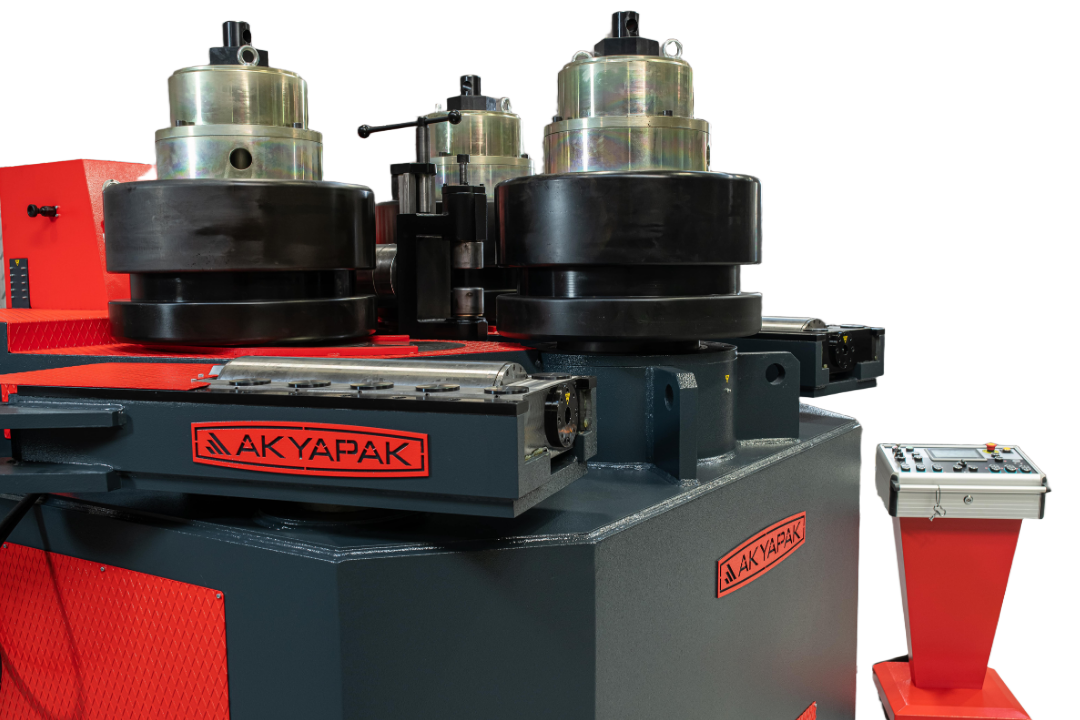
Az APK teherviselő gépváza tanúsított St52 minőségű szerkezeti acélból készülő hegesztett konstrukció. Feladata, hogy a hidraulikus munkahengerek és a hajtás által létrehozott erőket a hengerállások között zárt, merev szerkezeti rendszeren vezesse el. A nagy vázmerevség segít megőrizni a hengerek beállított geometriáját, amikor a profil ellenállása nagy terhelést ad át a gépnek.
A profilhajlítás során nemcsak függőleges alakítóerők, hanem a munkadarab keresztmetszetétől és vezetésétől függő oldalirányú terhelések is fellépnek. A géptest, a hengerfelfogatások és a csapágyhelyek összehangolt kialakítása ezeket az igénybevételeket is felveszi.
A gépváz kialakítása az APK méretosztályához igazodik. A kompakt kiviteleknél a kezelhetőség és a kis helyigény, a nehéz sorozatnál a nagy keresztmetszetekhez szükséges merevség és erőfelvétel kerül előtérbe. Egyedi nagy kapacitású gépeknél a szerkezet és a hajtás a konkrét profilválasztékhoz és hajlítási feladathoz méretezhető.
Beálló görgőscsapágyazás
Nagy terhelhetőség és alkalmazkodás a hengerhelyzetekhez
A nagyobb APK-kivitelek tengelyeit nagy terhelhetőségű beálló görgőscsapágyak támasztják meg. A hordó alakú gördülőelemek és a gömbfelületű futópálya lehetővé teszi a kisebb szögeltérések felvételét, ami jól illeszkedik a mozgó alsó hengerek és a változó terhelési irányok követelményeihez.
A gördülőcsapágyazás mérsékli a súrlódási veszteséget, így a rendelkezésre álló hajtási teljesítmény nagyobb része fordítható az anyag továbbítására és alakítására. A megfelelően méretezett csapágyak támogatják a hengerek egyenletes forgását nagy alakítóerő mellett is.
Hidraulikus húzó- és keresztmetszet-korrekciós rendszer
I-, H- és U-szelvények alakhibáinak mérséklése az erős tengely körüli hajlításnál
Az I-, H- és U-szelvények erős tengely körüli, úgynevezett hard-way hajlításakor a profil gerince és övei eltérően terhelődnek. A belső és külső szálak közötti nagy alakváltozás hatására a gerinc elhúzódhat vagy hullámosodhat, az övek pedig kimozdulhatnak a kívánt helyzetből.
Az opcionális hidraulikus húzó- és korrekciós rendszer szabályozott ellenirányú erővel segíti a keresztmetszet alaktartását. A hidraulikus karra szerelt, profilspecifikus vezetőfejek és korrekciós görgők a szelvény megfelelő részein támaszkodnak fel, és ellensúlyozzák a hajlítás közben kialakuló oldalirányú elmozdulást. A rendszer célja nem a fő görbület létrehozása, hanem a profil gerincének és öveinek vezetése.
A vezetőfejet és a görgőket a profilcsaládhoz és a konkrét mérethez kell kiválasztani. H- és I-szelvényekhez közös vezetőkar-kialakítás használható megfelelő görgőzéssel, U-szelvényekhez pedig eltérő vezetőelem szükséges.
Fokozatmentesen szabályozható hengerfordulatszám
A munkatempó a beállításhoz és a folyamatos hajlításhoz igazítható
A hengerfordulatszám a kezelő igénye szerint módosítható. Lassabb járat alkalmazható a profil befogásakor, a hengerhelyzetek finom közelítésekor és az előhajlításnál, míg a beállított ív folyamatos kialakításakor nagyobb sebesség csökkentheti a műveleti időt. A fokozatmentes állítás megkönnyíti, hogy a kezelő az anyag viselkedéséhez és a munkadarab méretéhez igazítsa az előtolást.
Sokoldalú ipari felhasználás
Szerkezeti ívek, gyűrűk, csőívek és egyedi profilalkatrészek
Az APK sorozat az acélszerkezet-gyártás, építőipari fémszerkezetek, gép- és berendezésgyártás, járműipar, hajógyártás, energiaipar és egyedi fémipari termékek gyártási feladataihoz alkalmazható. Tipikus munkadarabok lehetnek tető- és csarnokívek, gyűrűk, karimák, csőívek, spirálok, vezetősínek, díszítőelemek és gépvázak ívelt profilrészei.
A szerkezeti acél, rozsdamentes acél és alumínium profilok folyáshatára, rugalmassági tulajdonságai és felületi érzékenysége különböző, ezért a gépkapacitást, a menetszámot, a szerszámozást és a szükséges ráhajlítást mindig az adott feladathoz kell meghatározni.
Az Akyapak APK sorozat főbb jellemzői
A munkadarab folyamatos átvezetése és fokozatos köríves alakítása.
Biztosabb anyagtovábbítás a hidraulikus, nagyobb kiviteleknél.
Kedvező beállítás a kétoldali profilvégi előhajlításhoz.
Hatékony erőátadás és kompakt, merev mechanika.
Csövekhez, zártszelvényekhez és szerkezeti profilokhoz.
Három irányban állítható megtámasztás ívekhez és spirálokhoz.
Kopásálló, polírozott munkafelület és nagy hajlítómerevség.
Nagy terhelhetőség és egyenletes hengerforgás.
Stabil erőfelvétel és megbízható hengergeometria.
Az előtolás a beállításhoz és a folyamatos hajlításhoz igazítható.
Betanítható, illetve geometria alapján programozható műveletsorok.
Speciális görgők, digitális kijelzés és húzó-korrekciós rendszer.
Tartós mechanikai, hidraulikus és villamos felépítés
St52 hegesztett acél gépváz
A tanúsított St52 minőségű szerkezeti acélból készülő géptest nagy merevségű teherviselő alapot alkot. A hegesztett konstrukció a hajlításkor fellépő erőket a hengerállások között vezeti el, és segít megőrizni a hengerek egymáshoz viszonyított helyzetét ismétlődő terhelés alatt.
Indukciósan edzett ötvözöttacél tengelyek és hengerek
Az APK tengelyei és munkahengerei speciális ötvözött acélból készülnek. A hengerek 50–55 HRC felületi keménységű indukciós edzést, majd polírozott felületkikészítést kapnak. A méretezett tengely- és hengerátmérő csökkenti a terhelés alatti lehajlást, a kemény felület pedig tartósan ellenáll a profilszerszámozás igénybevételének.
Nagy terhelhetőségű beálló görgőscsapágyak
A beálló görgőscsapágyak nagy radiális terhelések felvételére alkalmasak, és követni tudják a mozgó hengerekből származó kisebb szögeltéréseket. Alacsony gördülési ellenállásuk mérsékli a mechanikai veszteséget, és támogatja az egyenletes hengerforgást nagy alakítóerő mellett is.
Hidraulikus hengerállítás és hajtás
A hidraulikus rendszer működteti az alsó hengerek és az oldalvezetők mozgását, valamint a konfigurációhoz tartozó segédberendezéseket. A zárt olajtartályt elektromos szintkapcsoló felügyeli, a visszatérő ágba épített – szükség esetén nyomóági – szűrés pedig az olaj tisztaságát szolgálja. A csőhálózat kialakítása a nyomásveszteség és a szivárgási pontok mérséklésére, valamint a karbantarthatóságra törekszik.
Hidraulikus túlterhelés-védelem
A rendszer nyomáshatárolása megakadályozza, hogy a hidraulikus nyomás a megengedett üzemi szint fölé emelkedjen. A védelem a hajtás és a hengerállító mechanika biztonságos működését támogatja; nem helyettesíti azonban a gépkapacitásnak megfelelő profil és hajlítási sugár kiválasztását.
Védett villamos rendszer
Az erősáramú és vezérlőáramkörök elkülönülnek, a villamos szekrény kábelbevezetései tömített kialakítást kapnak, az ajtótömítés pedig mérsékli a por bejutását. A túlterhelés elleni villamos védelem a gép hajtás- és vezérlőelemeinek üzembiztos működését szolgálja.
Mobil kezelőpult
A különálló kezelőpult a gép több oldaláról megközelíthető munkapozíciót biztosít. A kezelő így a profil beadását, a hengerérintkezést és az oldalvezetők helyzetét olyan pontról figyelheti, ahonnan a munkafolyamat áttekinthető. A kijelző és a kezelőszervek összeállítása a választott alap-, NC- vagy CNC-konfigurációhoz igazodik.
A hajtás, a hengerállítás, a csapágyazás és a kezelőpult pontos kivitele az APK méretosztályától és a megrendelt felszereltségtől függ. A végleges összeállítást az adott gép műszaki specifikációja rögzíti.
Digitális kijelzés, Akyapak AK 300 NC és AK 400 CNC vezérlés
A kézi profilhajlítástól a betanított és geometria alapján programozott műveletsorig
Az alap digitális kezelőrendszer megjeleníti az alsó hengerek aktuális helyzetét. A kijelzőn felső mozgáshatár állítható be, amely megakadályozza, hogy a hengerek a megadott pozíción túl haladjanak. A kezelő a hengerhelyzetek és a szabályozható fordulatszám összehangolásával fokozatosan közelítheti meg a kívánt hajlítási sugarat.
Az opcionális hidraulikus oldalvezetőkhöz külön digitális helyzetkijelzés kérhető. Ez megjeleníti a vezetőgörgők pozícióját, és lehetővé teszi a felső mozgáshatár korlátozását. A számszerűen ellenőrizhető helyzetértékek megkönnyítik a bevált oldalvezető-beállítások dokumentálását és újbóli megközelítését.
Ismétlődő gyártási feladatokhoz AK 300 NC vagy AK 400 CNC vezérlés választható. A programozható tengelyek és segédberendezések száma az adott APK-modelltől és felszereltségtől függ.
AK 300 NC – betanításos és lépésenkénti programozás
A bevált kezelői műveletsor rögzítése és ismételt végrehajtása
Az AK 300 NC visszajátszásos, betanításos programozása eltárolja az első munkadarab készítésekor kézzel végrehajtott mozgásokat. A kezelő a profil viselkedését figyelve beállítja a szükséges hengerhelyzeteket és műveleti lépéseket, a rendszer pedig ezeket sorrendben rögzíti. Az elkészült program a következő azonos munkadaraboknál ismét végrehajtható.
A felvett program lépései utólag módosíthatók, így a próbadarab mérése után szükséges korrekciók beépíthetők a technológiába. A rendszer közvetlen, lépésenkénti programozást is támogat: a kezelő megadja a vezérelt tengelyek kívánt koordinátaértékeit, a gép pedig ezek szerint hajtja végre a műveletsort.
A kézzel végrehajtott hajlítási lépések eltárolása.
A rögzített tengelymozgások módosítása.
A kívánt tengelyhelyzetek lépésenkénti megadása.
A bevált program alkalmazása azonos munkadarabokhoz.
AK 400 CNC – programozás a kívánt munkadarab-geometriából
Tengelyhelyzetek számítása a megadott sugarak és szakaszhosszak alapján
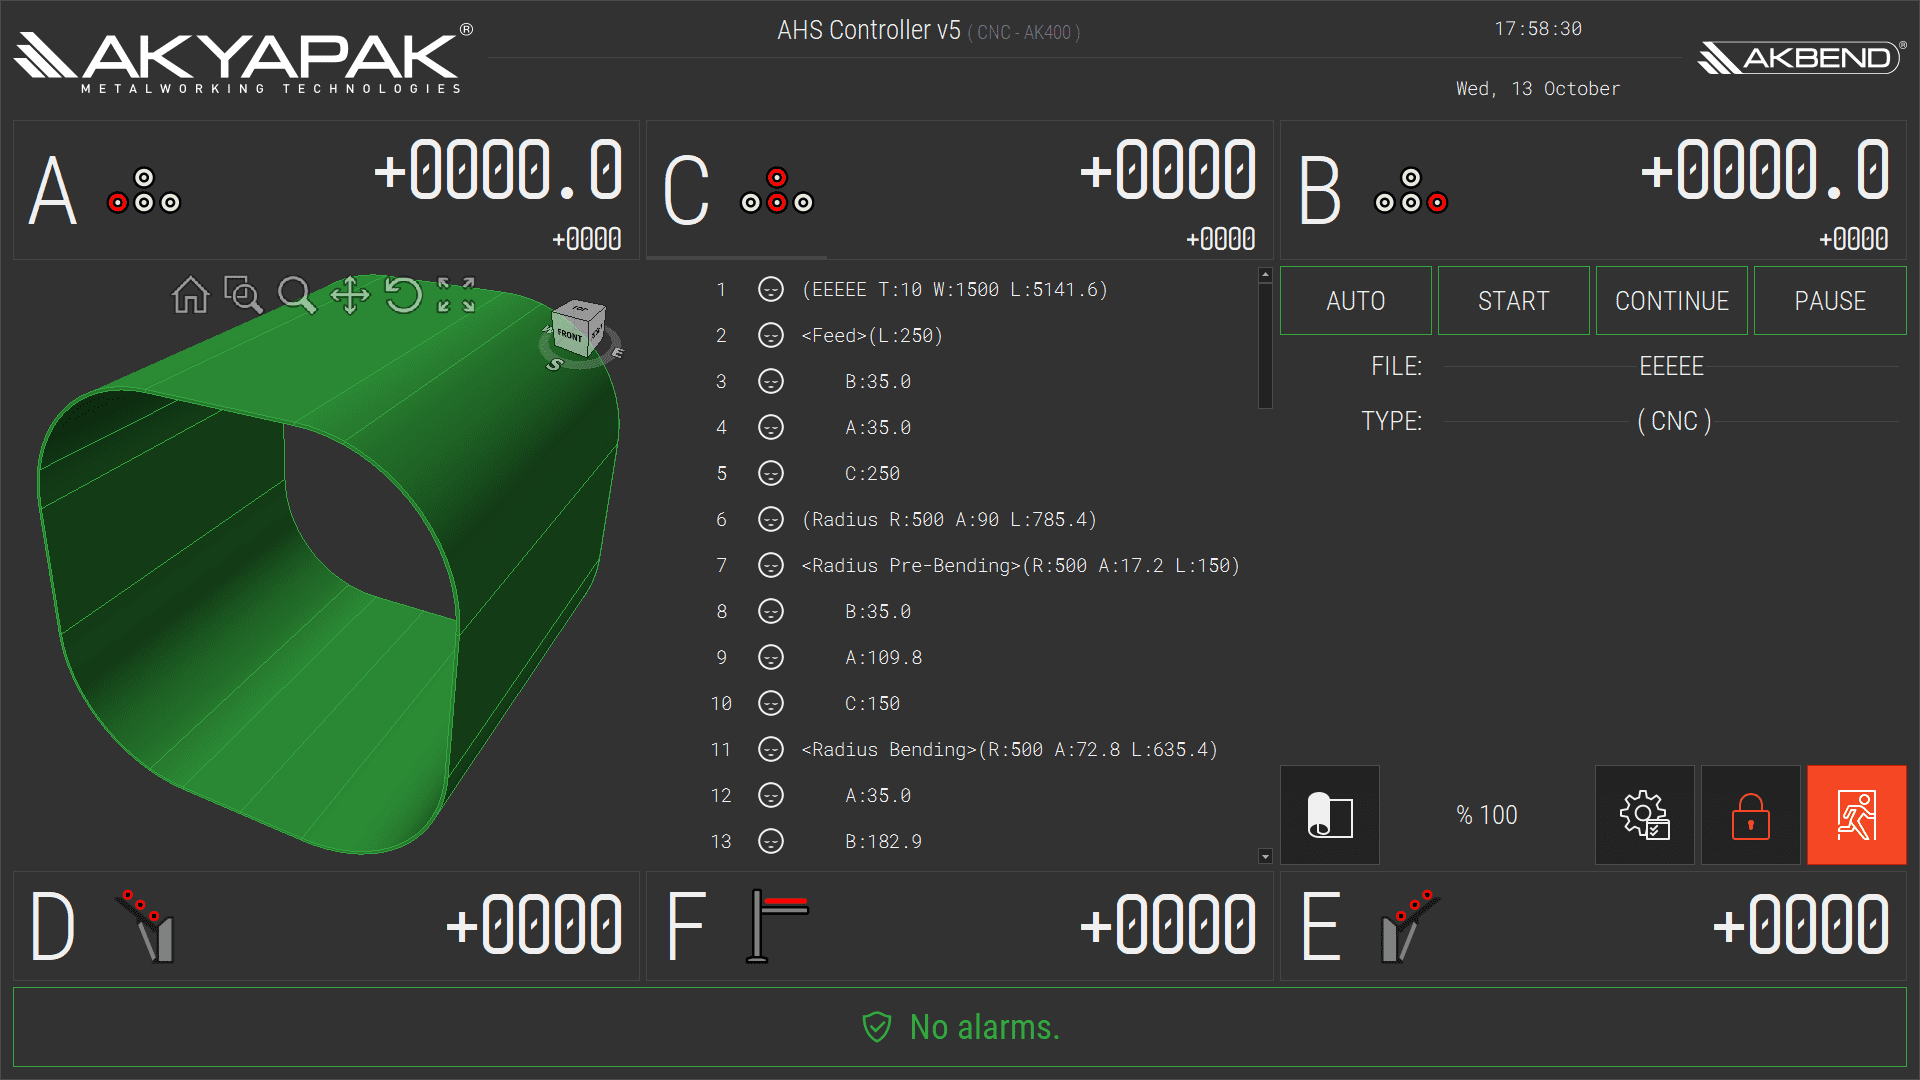
Az AK 400 CNC ipari számítógépen futó szoftvert és PLC-alapú gépvezérlést egyesít. A rendszer a programban meghatározott hajlítási sugarak és szakaszhosszak alapján számítja ki a vezérelt tengelyek szükséges pozícióit. Ez a program-előkészítést közvetlenebbül kapcsolja a kész munkadarab geometriájához.
A korábban elkészített programok szerkeszthetők, a módosított értékeket a kezelőfelület eltérő színnel jelöli. A CNC-vezérlés elsősorban visszatérő alkatrészeknél és összetettebb, több lépésből álló hajlítási feladatoknál csökkenti a kézi újrabeállítások számát.
Sugarak és szakaszhosszak felhasználása a tengelypozíciók számításához.
Meglévő programok hozzáigazítása új feladathoz.
A módosított értékek gyorsabb felismerése.
Összehangolt programkezelés és gépvezérlés.
A program nem helyettesíti az adott profilhoz szükséges technológiai ellenőrzést. Az anyagjellemzők és a visszarugózás befolyásolhatják a kész sugarat, ezért az első munkadarab mérése és a program szükség szerinti korrekciója továbbra is része a beállításnak.
Akyapak APK méretosztályok és opcionális felszereltség
Az APK termékcsalád könnyű, közepes és nehéz kiviteleket foglal magában. A választék a kisebb műhelyfeladatokra és egyszerűbb keresztmetszetekre készült kompakt gépektől a nagy méretű csövek, zártszelvények, szögacélok, U-, I- és H-szelvények ipari körhajlítására kialakított hidraulikus nehézgépekig terjed.
A megfelelő modell nem egyetlen névleges adat alapján választható ki: figyelembe kell venni a profil alakját és méretét, falvastagságát, anyagminőségét, a hajlítás irányát, a legkisebb kívánt átmérőt és a tervezett sorozatnagyságot.
Univerzális vagy csőhöz, zártszelvényhez és szerkezeti profilhoz kialakított szerszámozás.
Három irányban állítható görgők, igény szerint digitális helyzetkijelzéssel.
A profil beállításához és a folyamatos hajlításhoz igazítható munkasebesség.
Betanított, lépésenkénti vagy geometriai adatokra épülő programozás.
I-, H- és U-szelvények keresztmetszeti alakhibáinak mérséklésére.
Speciális profilhoz, sugárhoz és termelési feladathoz méretezett gép és szerszámozás.
Egyedi kapacitású, speciális profilokhoz és különleges hajlítási feladatokhoz méretezett APK-kivitelek is elérhetők műszaki egyeztetés alapján. A végleges gépet, szerszámozást és vezetőrendszert a feldolgozandó profilválaszték és a kész munkadarabok geometriája alapján célszerű összeállítani.